


Soustruh s centrálním pohonem pro tenkostěnné trubky
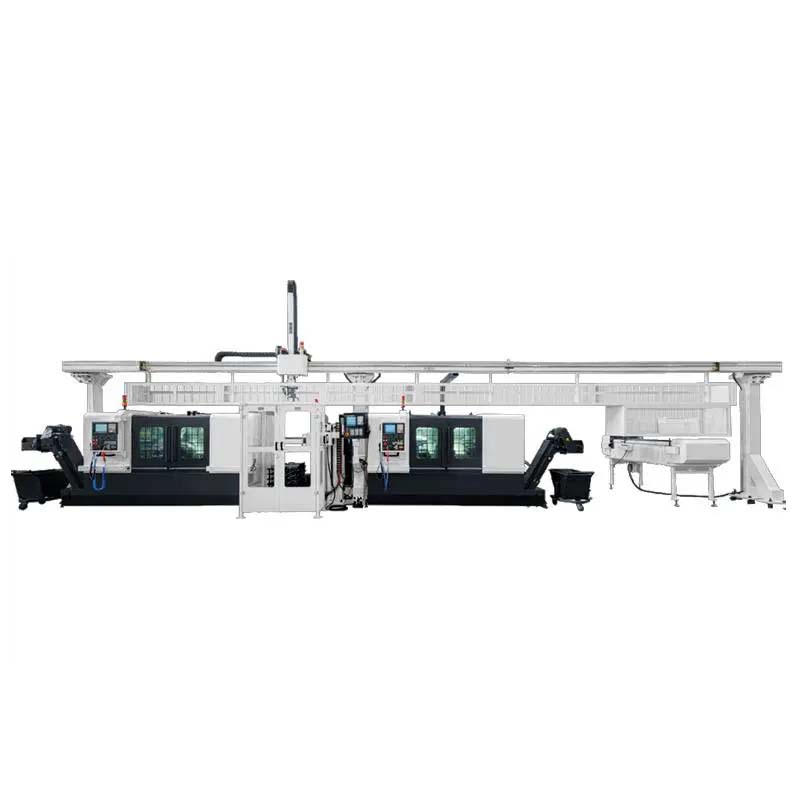
Tenkostěnné trubky a jejich díly
Technologické řešení
1. Analýza procesu zpracování tenkostěnných válcových součástí
Tenkostěnné trubky a jejich součásti byly vždy obtížným bodem při obrábění. Například: těleso děrovací pistole děrovacího zařízení používaného při vrtání ropných strojů, vnitřní a vnější plášť tlumiče nárazů ve vrtu, vnitřní a vnější plášť ochrany olejového čerpadla, tiskový buben tiskařských strojů, spřádací buben textilních strojů, dopravníkový válec převodových strojů, zařízení pro vrtání a tryskání ve vrtu.
Vnější plášť atd. samozřejmě zahrnuje i nábojnice vojenských nebo civilních střel.
1.1 Typické díly
Struktura děrovací pistole: hlavními součástmi děrovací pistole jsou tělo pistole, hlava pistole, zadní část pistole, středový kloub, detonační příslušenství, těsnicí kroužek a držák nábojnice. Základní výkonnostní požadavky na střeleckou pistoli. Jako hlavní nosná část děrovací pistole s tvarovanou energií je jejím nejzákladnějším výkonem mechanická pevnost. Pouze při splnění jejích mechanických vlastností lze zaručit možnost a bezpečnost děrování vrtu s tvarovanou energií.
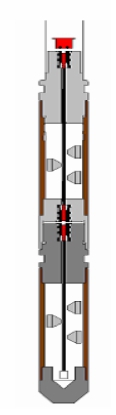
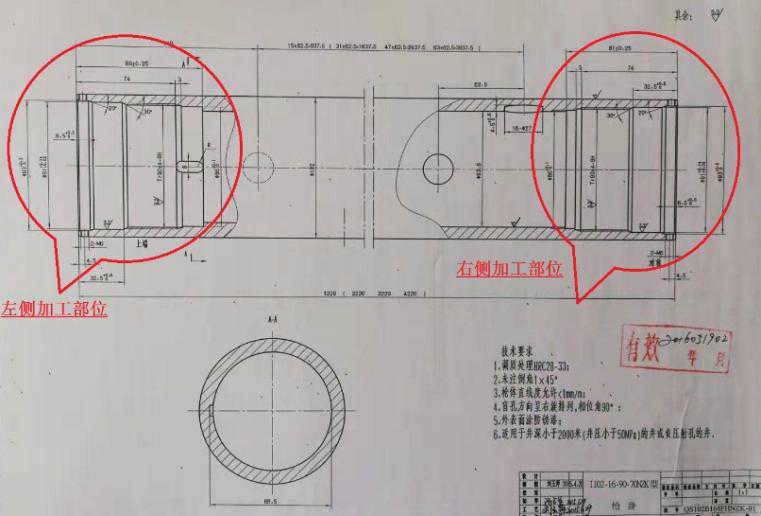
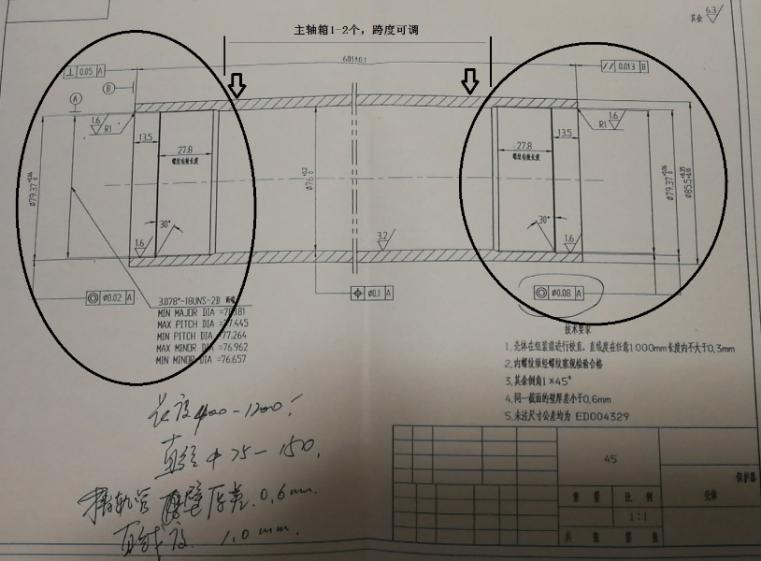
Chránič olejového čerpadla
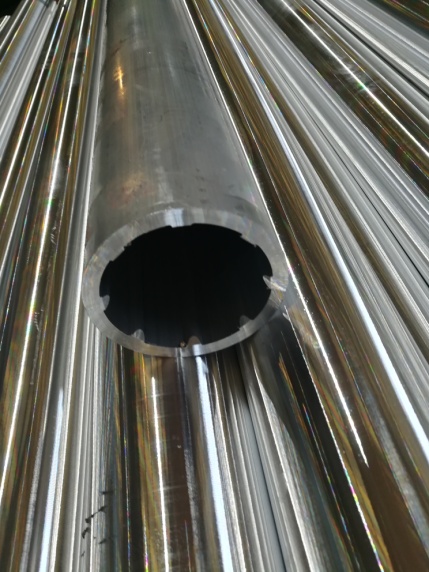
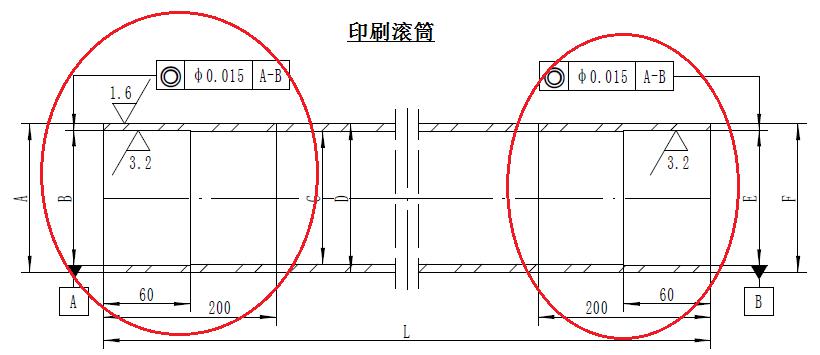
Tiskový válec
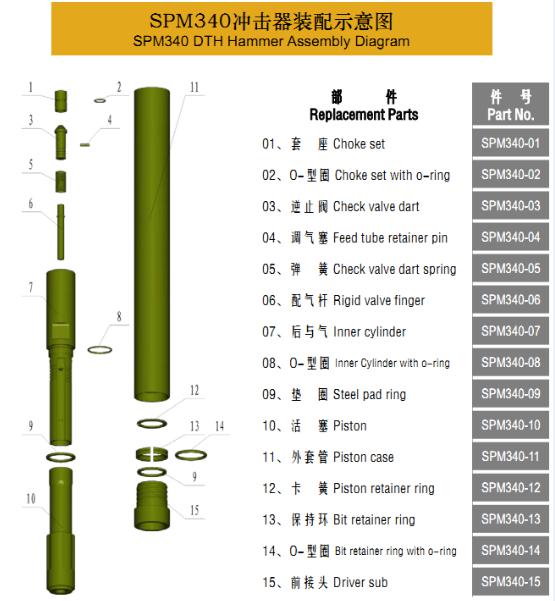
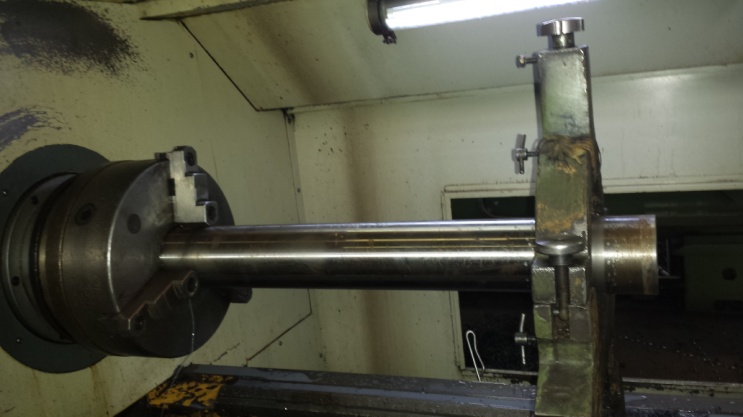
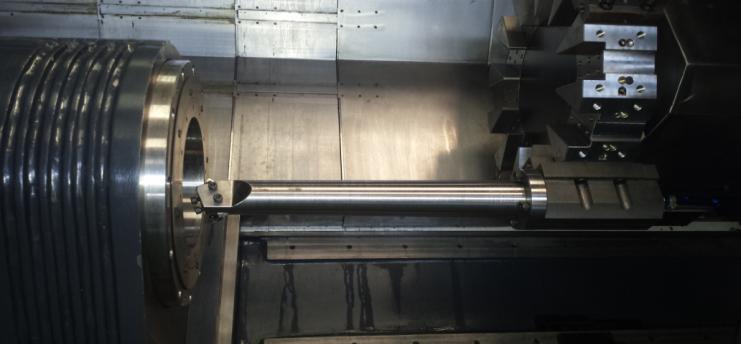
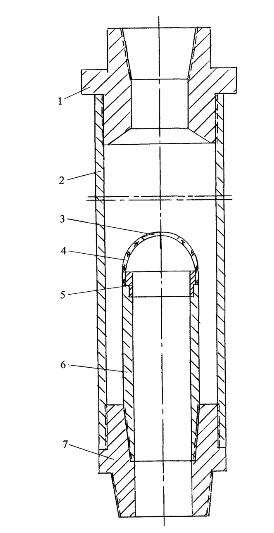
Porovnání nové a staré technologie zpracování pláště impaktoru
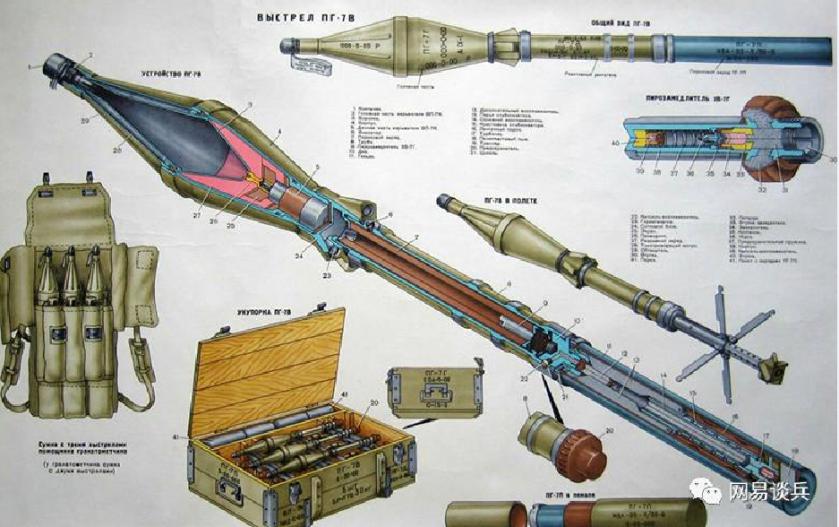
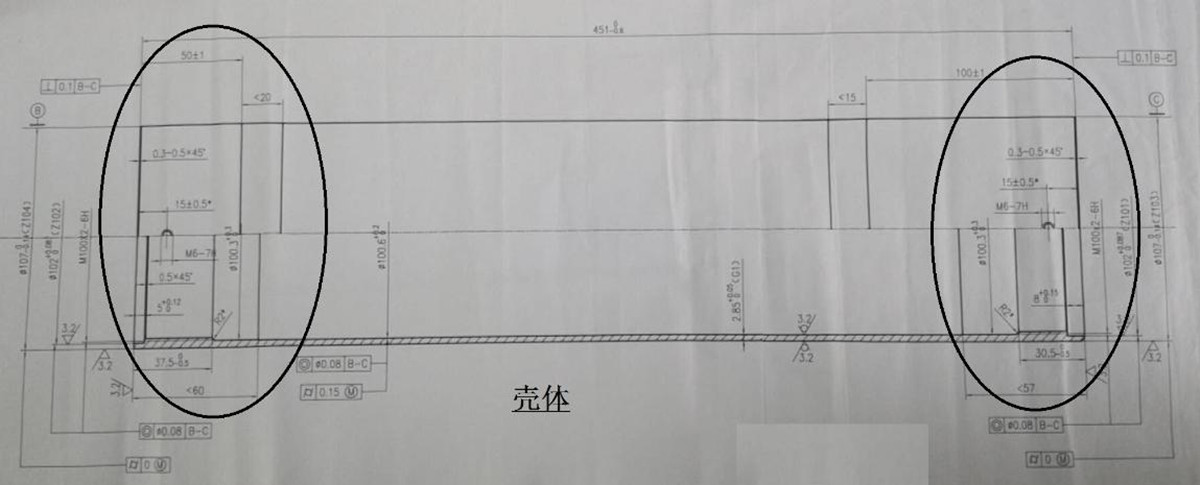
Tento typ dílů má jednu společnou vlastnost: tenkostěnné trubky tvarované válcováním nebo rotačním rotačním obráběním jsou opracovány převážně na obou koncích, doraz vnitřního otvoru (pro montáž), závit vnitřního otvoru (pro spojení), malý vnější kruh, vnější závit (pokud je požadován), vnitřní a vnější prázdné drážky a zkosení.
1.2. Analýza procesu.
1) Tradiční technologie zpracování:
Obecně se jeden konec soustruhu používá k upínání a druhý konec používá koník k nahoře vnitřní otvor a středový rám vozu, poté se středový rám používá k podepření a následnému jemnému vyvrtání vnitřního otvoru tohoto konce, čelní plochy vozu a obrábění, které může být nutné pro soustružení vnějších kruhových dílů nebo upínacích dílů potřebných pro soustružení a soustružení.
Otočení obrobku ve tvaru U: vnitřní opěra nebo vnější upínací válec, koník utahující obrobek, objímka středového rámu automobilu, opěra středového rámu, převrtávání vnitřního otvoru, čelní plocha automobilu, vnější kružnice.
Pokud je souosost vnitřních otvorů na obou koncích válce o něco vyšší, může se zpracování mnohokrát opakovat.
2) Použití technologie obrábění na oboustranném CNC soustruhu:
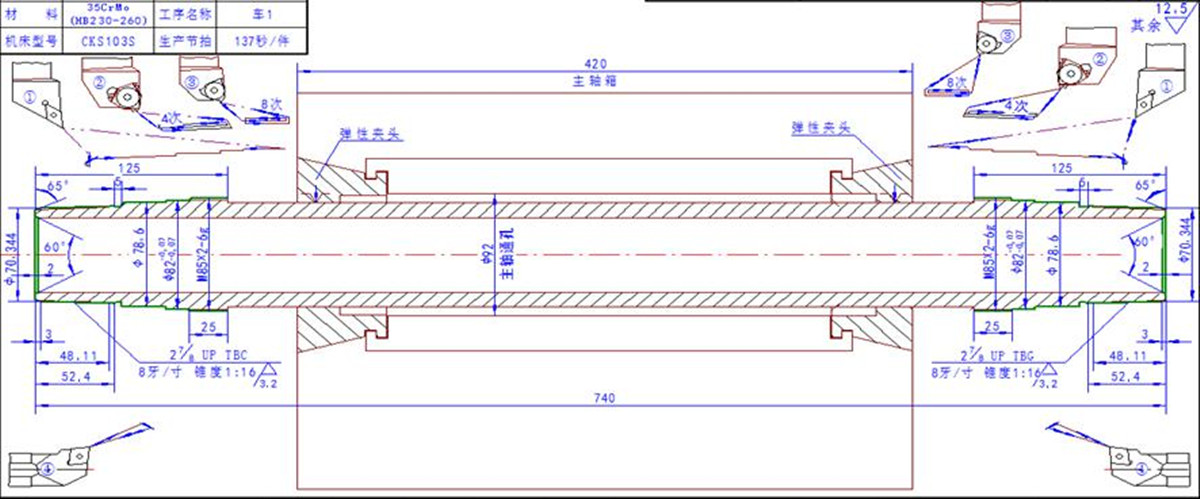
Zpracování výše uvedeného obsahu lze provést jedním upnutím a oba konce lze zpracovat současně, což nejen snižuje počet obráběcích strojů, ale také zkracuje procesní tok a manipulaci s materiálem a výrazně zlepšuje efektivitu výroby. Protože se oba konce zpracovávají současně, je spolehlivě zaručena i souosost obrobku.
Konkrétně: v závislosti na délce obrobku lze k upínání vnějšího kruhu obrobku použít jeden nebo dva vřeteníky. Upínací průměr a upínací šířka vřeteníku se určují podle průměru a délky obrobku. Dva 8/12-staniční rotační revolvery Současně obrábějí čelní plochu, vnitřní otvor a vnější kruh na obou koncích. Vzhledem k dostatečnému počtu nástrojů, které lze instalovat, lze uspokojit i jednorázové potřeby zpracování složitých dílů.
Pokud je v této sekvenci třeba opracovat vnější upínací část obráběcího stroje, použijte obráběcí stroj k dvojitému obrobení vnitřních otvorů na obou koncích obrobku, abyste mohli soustružit nebo brousit vnější kružnici.
Existují také zákazníci, kteří používají bezhrotou brusku k předběžnému vybroušení vnějšího kruhu a poté používají oboustranný CNC soustruh k opracování vnitřních otvorů a čelních ploch na obou koncích podle procesních požadavků.
3) Případy válcových dílů obráběných na oboustranných CNC soustruzích:
①Pro zpracování válce tiskového stroje vyberte model SCK208S (s dvojitým vřetenem).
②Model SCK309S (s jednoduchým vřeteníkem) se používá pro zpracování centrální nápravy automobilu.
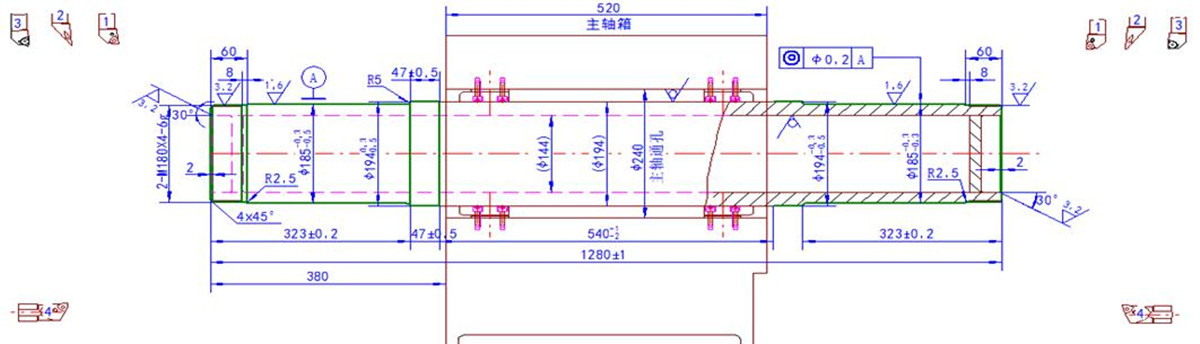
Model SCK105S se používá pro zpracování tenkostěnných trubek pro armádu.
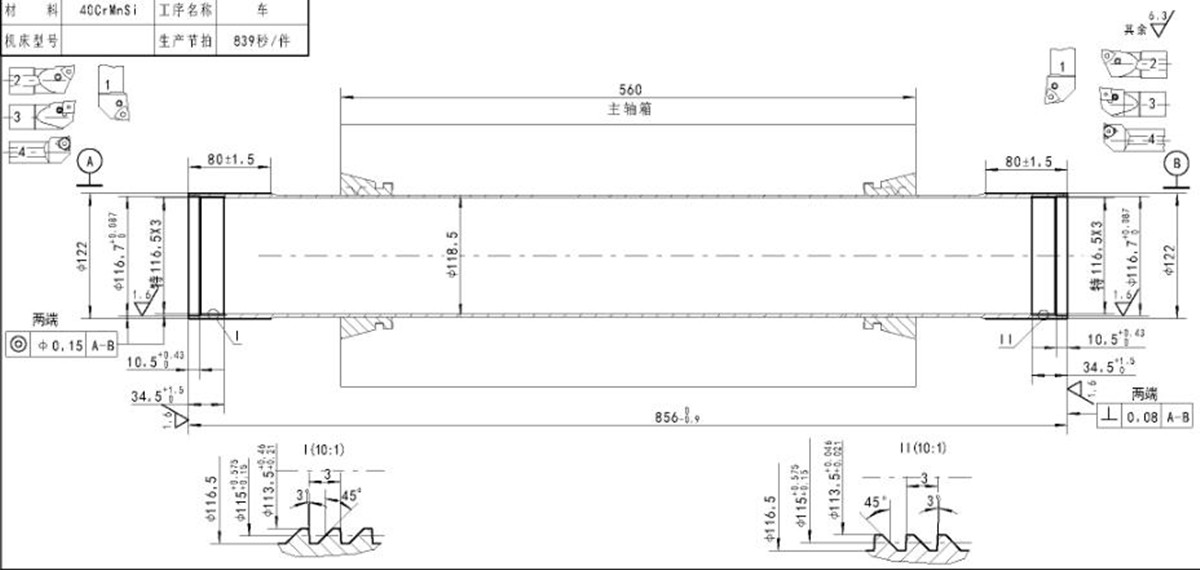
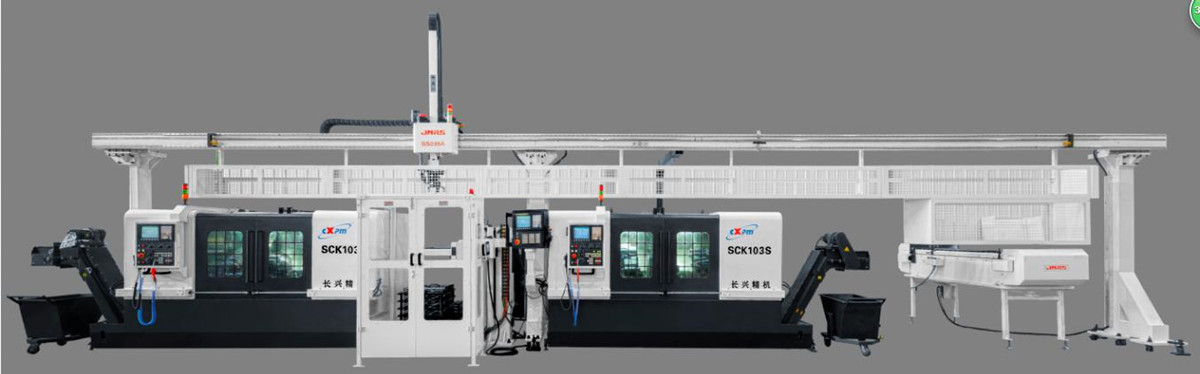
④Pro zpracování tenkostěnných vojenských trubek vyberte model SCK103S
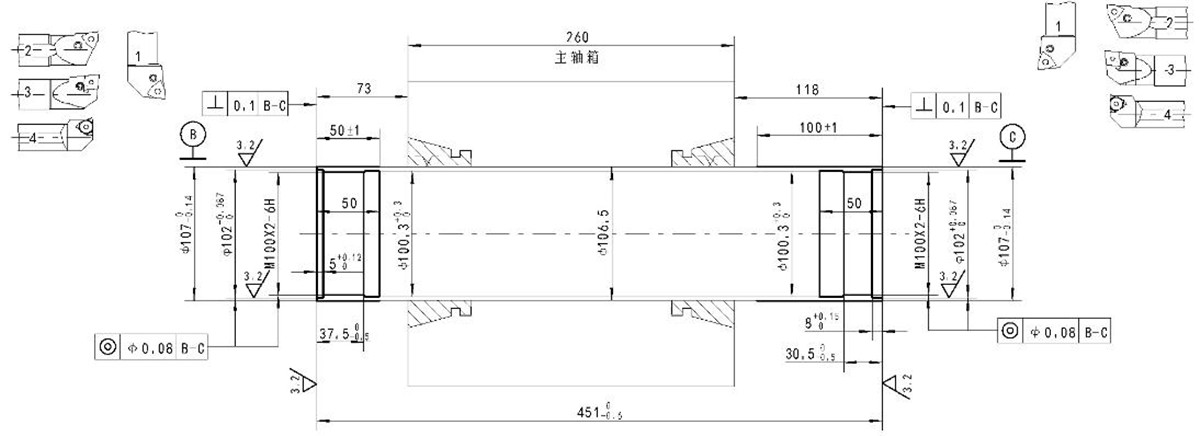
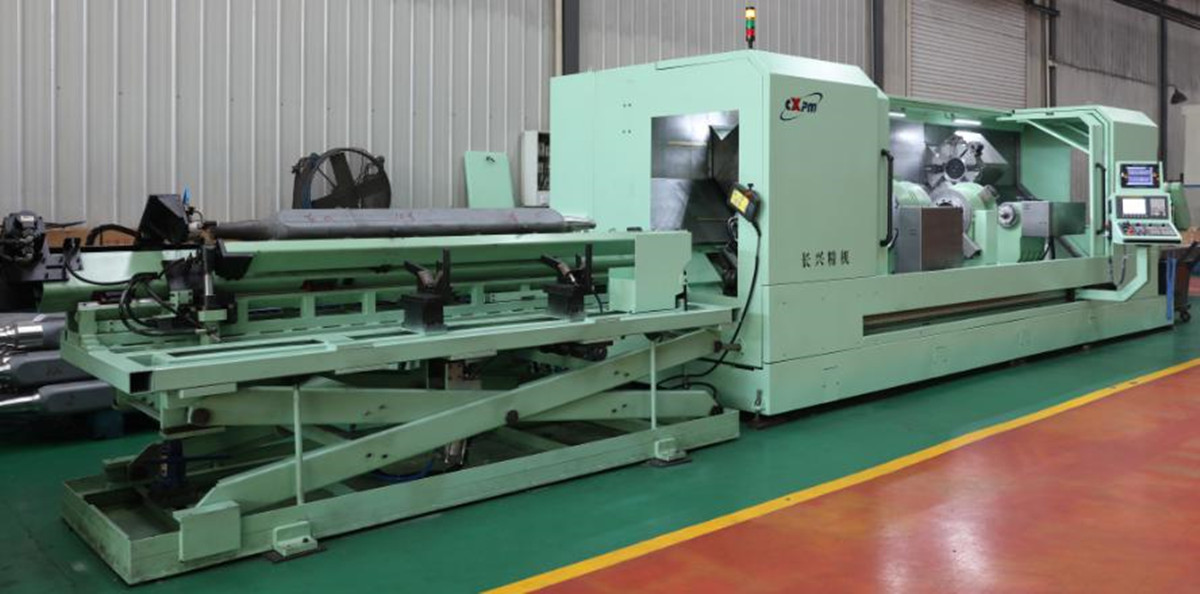
⑤ Model SCK105S je vybrán pro zpracování ropných trubek ropných strojů.
Úvod do oboustranného CNC soustruhu řady SCK
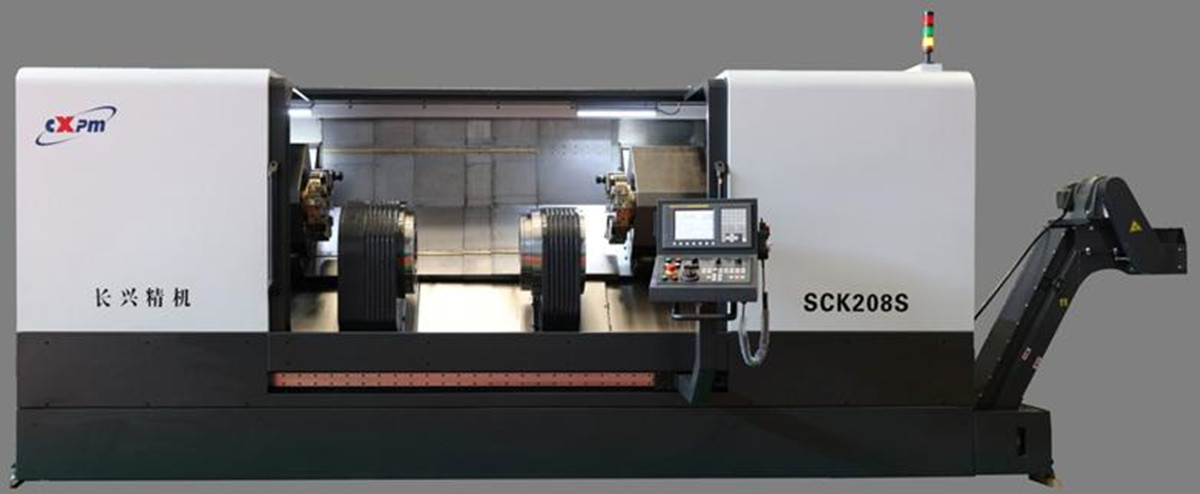
■ Specializovaný CNC soustruh s oboustranným obráběním ploch je vysoce efektivní a přesné moderní výrobní zařízení. Dokáže současně obrábět vnější kružnici, čelní plochu a vnitřní otvor na obou koncích obrobku jedním upnutím. Ve srovnání s tradičním procesem dvojitého upínání a soustružení dílů má výhody vysoké výrobní efektivity, dobré souososti a vysoké přesnosti obráběných dílů.
V současné době existuje více než 10 typů modelů s upínacím průměrem: φ5-φ250 mm a délkou zpracování: 140-3000 mm; pokud je to speciálně zvažováno pro trubkové díly, může upínací průměr dosáhnout φ400 mm.
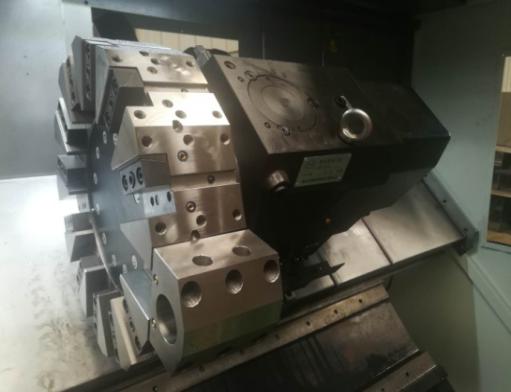
■ Celý stroj má lože šikmé o 450 stupňů, které se vyznačuje dobrou tuhostí a snadným odvodem třísek. Vřetenová skříň s mezilehlým pohonem a upínací funkcí je umístěna uprostřed lože a po obou stranách vřetenové skříně jsou umístěny dvě dosedací plochy nástrojů.
■ Pomocí dvoukanálového řídicího systému lze obě opěrky nástrojů propojit s vřetenem současně nebo samostatně, a to pro simultánní nebo sekvenční zpracování obou konců dílu.
■ Každá osa servopohonu je vybavena vysoce tichým kuličkovým šroubem a elastickou spojkou, která je přímo připojena, s nízkou hlučností, vysokou přesností polohování a vysokou opakovatelnou přesností polohování.
■ V závislosti na délce obrábění různých obrobků lze vybavit 1–2 mezilehlé hnací vřeteníky. Levý hlavní vřetenový blok je pevný a pravý pomocný vřetenový blok je poháněn servomotorem pro pohyb kuličkovým šroubem ve směru Z. Pro dokončení obrábění krátkých dílů lze k upínání použít pouze hlavní vřeteník; pro dokončení obrábění dlouhých dílů lze také použít dva vřeteníky k upínání dohromady.
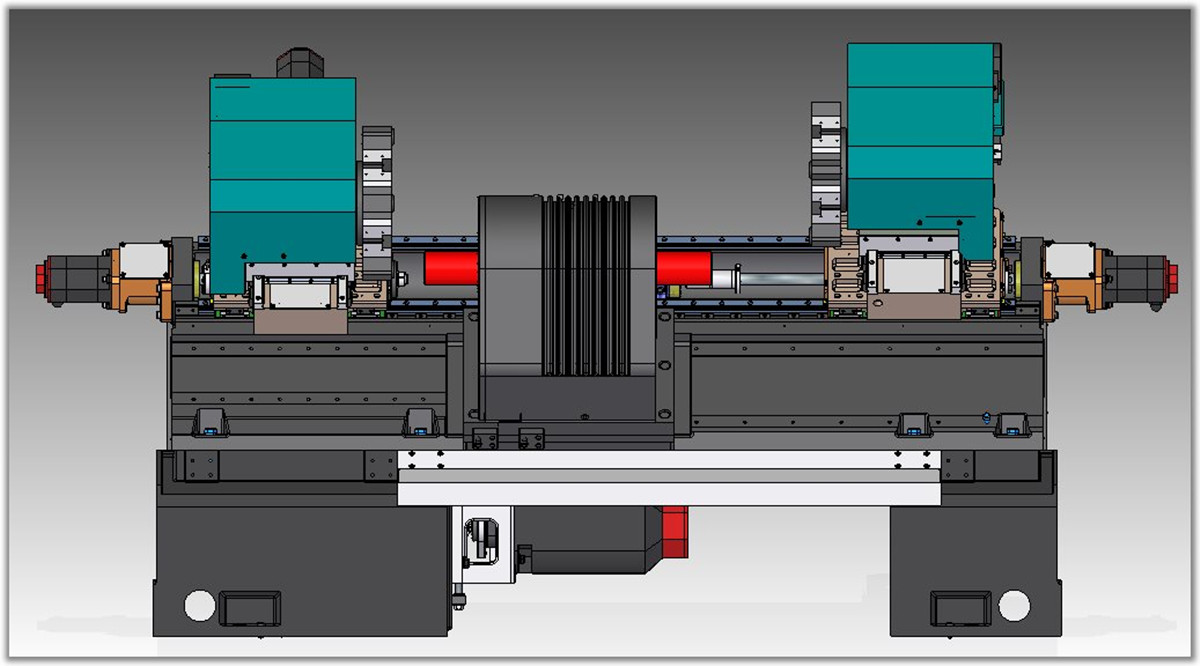

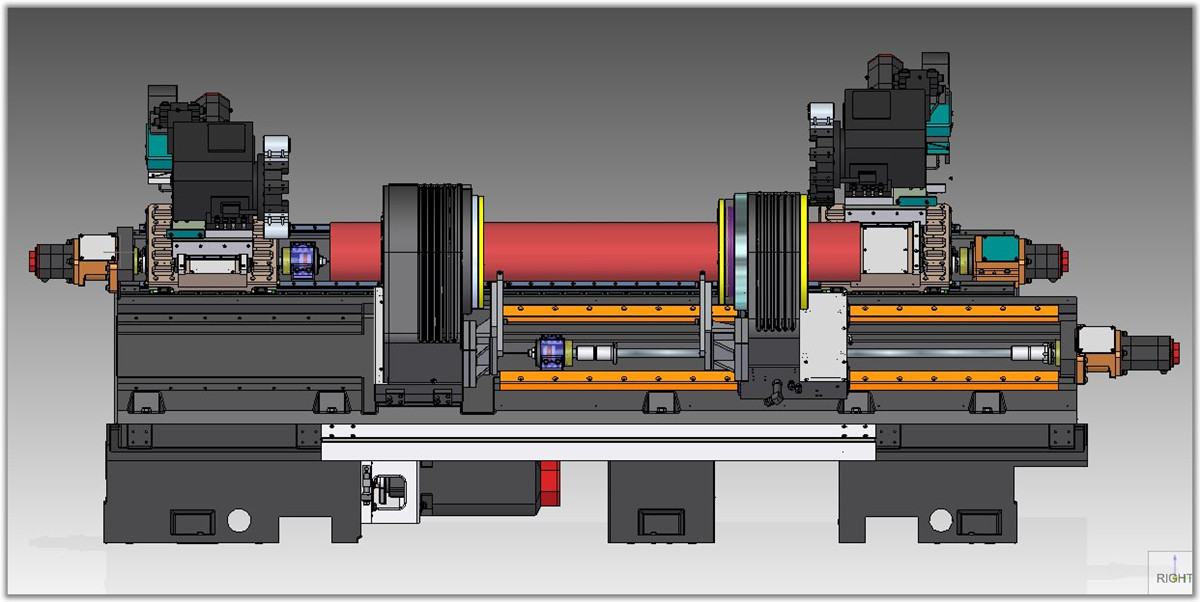
■ Vřetenová skříň integruje pět komponent vřetenového systému, upínače, upínací válec, systém rozvodu oleje a pohonné zařízení, s kompaktní konstrukcí a spolehlivým provozem. Všechna upínací zařízení jsou hydraulicky poháněna a upínací síla dokáže splnit požadavky na maximální točivý moment.
■ Upínací přípravky jsou instalovány ve skříni vřetena. Struktura upínacích přípravků zahrnuje kleštinový typ se střední upínáním a dvěma koncovými upínáky a střední upínák a dvě koncové upínací čelisti.
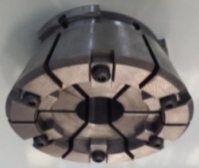
Vzhledem k snadné deformační charakteristikám upínání tenkostěnných válcových dílů se obvykle používají kleštinové upínače. Upínače jsou poháněny pístem válce, čímž se elasticky deformují a dochází k uvolnění nebo upnutí upínače. Deformace elastického upínače je 2-3 mm (průměr). Upínač upíná upínací část dílu v celém obvodovém směru, upínací síla je rovnoměrná a deformace dílu je malá. Při dobré přesnosti povrchu upínacího dílu bude dosaženo vysoké přesnosti upínání. Zároveň je nezbytné snížit deformaci dílů, aby díly měly správný přesah.
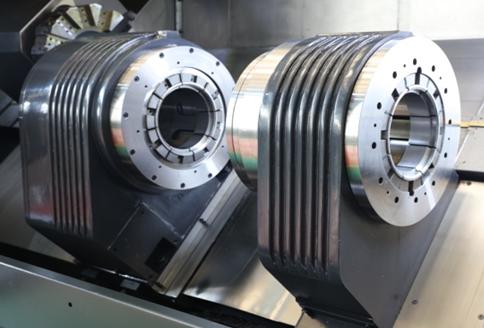
■ Pokud mají díly specifikaci velkého průměru, lze do konstrukce sklíčidla nainstalovat stavěcí čelist. Stavěcí čelist je měkká čelist, která se upevňuje na vnitřní průměr upínače. Před použitím má vysokou přesnost upínání a umožňuje rychlou a snadnou výměnu.
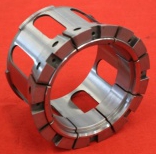
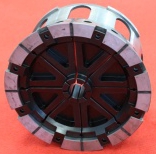
■Stroj je konstruován modulárně a může mít různé struktury, konfigurace a funkční kombinace dle požadavků uživatele. Existuje mnoho možností pro uložení nástrojů, například pro řadové nástroje, revolverové hlavy a motorové revolverové hlavy. Dva podpěry nástrojů lze připojit k vřetenu současně nebo samostatně, aby se dosáhlo simultánního nebo sekvenčního zpracování obou konců dílu.
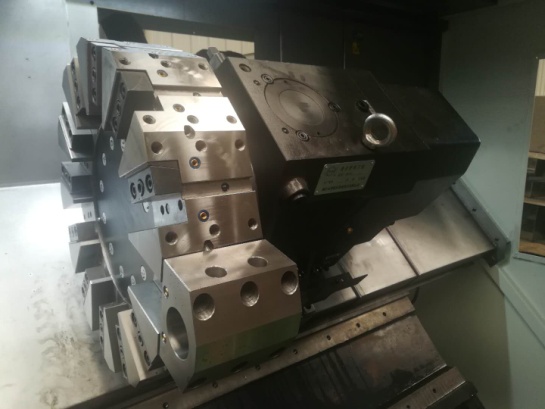
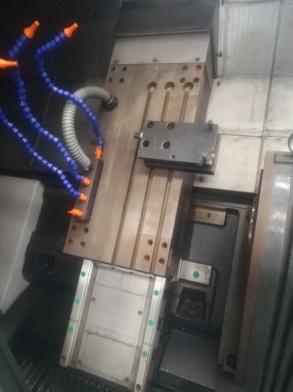
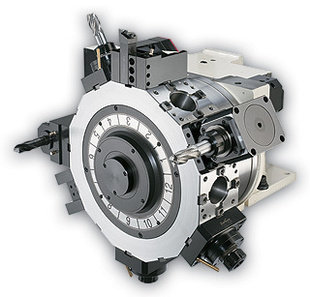
Kombinace držáků nástrojů: dvojitý držák nástrojů; dvouřadý nástroj; držák elektrického nářadí; levý držák nástrojů + pravý držák nástrojů; levý držák nástrojů + pravý držák nástrojů.
■ Obráběcí stroj je plně uzavřený a chráněný, vybaven automatickým mazáním a automatickým odstraňováním třísek, s dobrým ochranným výkonem, krásným vzhledem, snadnou obsluhou a pohodlnou údržbou.
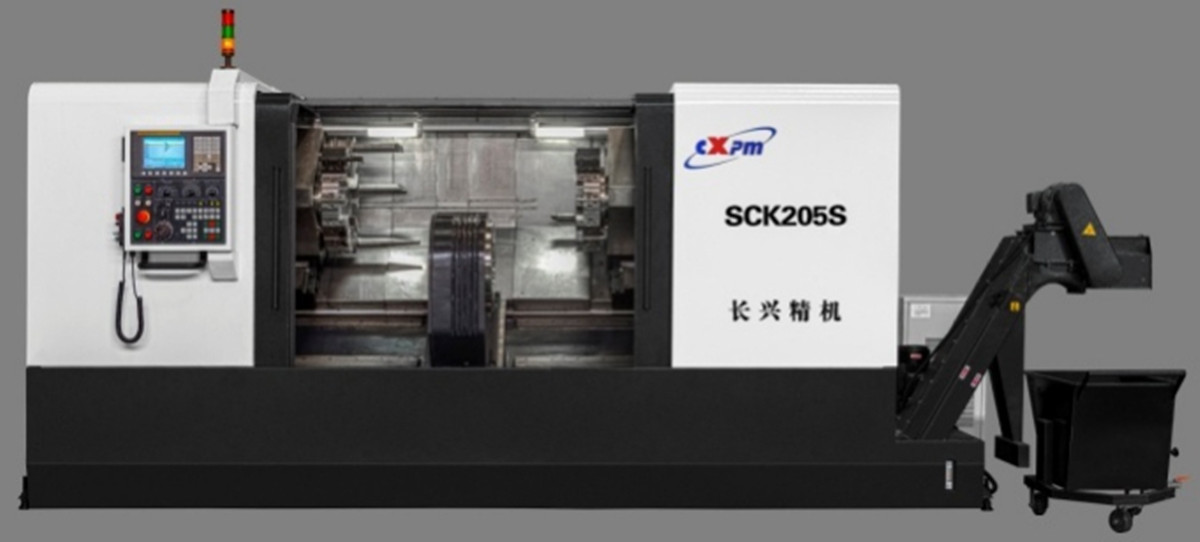
■ Obráběcí stroj může být vybaven nosným rámem, pomocným zařízením pro nakládání a vykládání a automatickým nakládacím a vykládacím zařízením. Viz video a fotografie stroje.
Kategorie produktů
-

Vysoce tuhé CNC obráběcí centrum řady VC s...
-

Lineární vodicí lišta s horizontálním pohyblivým sloupem řady HP...
-

Lineární vodicí lišta s horizontálním pohyblivým sloupem řady HT...
-

Čtyřstopý CNC obráběcí stroj řady VS pro vysoké zatížení...
-

CNC obráběcí centrum řady V s vysokou tuhostí
-

Dvousloupové CNC obráběcí centrum řady X
-

Horizontální 5osé CNC obráběcí centrum TKG1600
-

CNC vertikální soustružení a frézování kompozitních středisek...
-

Vysokorychlostní CNC obráběcí centrum řady GM
-

Vysokorychlostní CNC frézka řady GT
-

Dvouvřetenový CNC soustruh SK32
-

CNC vertikální obráběcí centrum RFTV510 pro obrábění kol...