


5osá CNC bruska GM5X-N
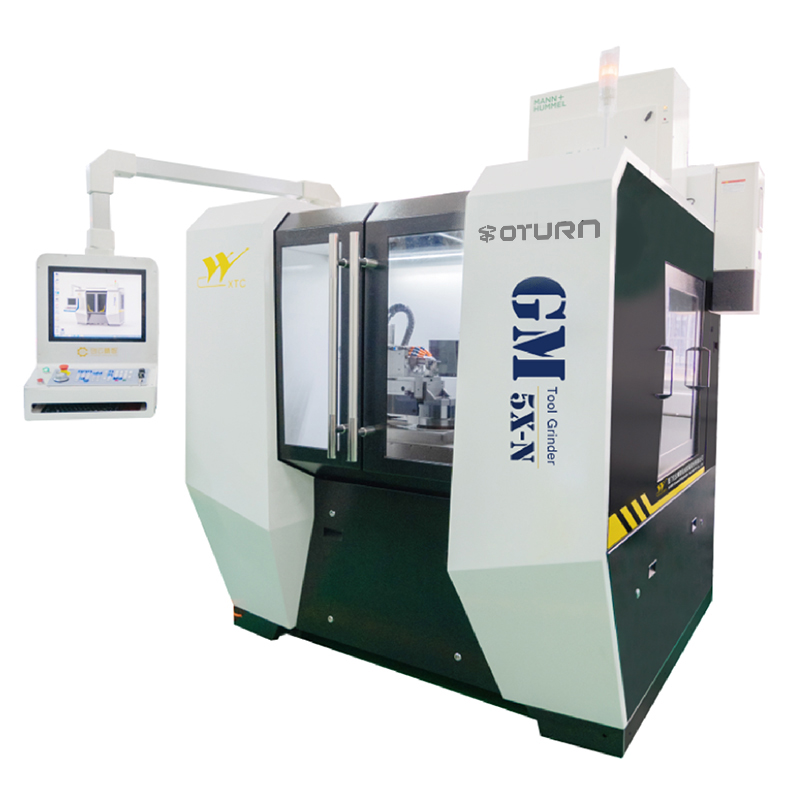
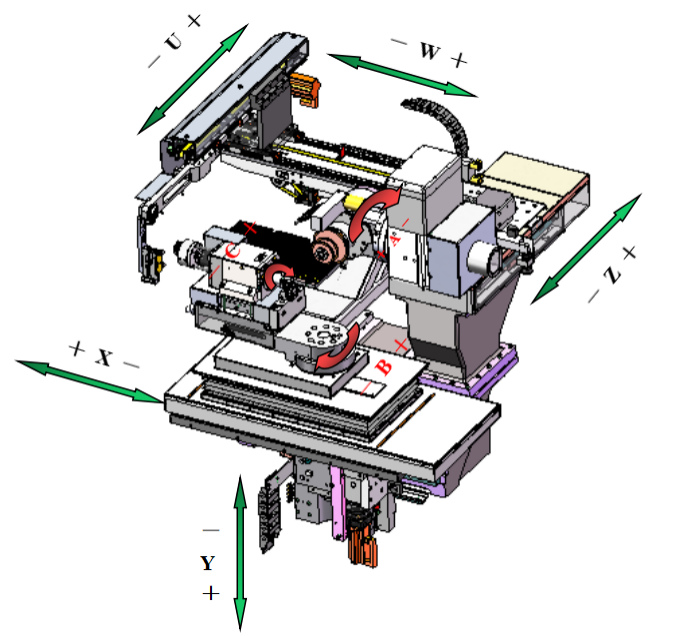
Mdiagram struktury Ainstroje
Rozsah použití
Tento stroj vyrábí frézy a vrtáky vhodné pro zpracování tvrdých slitin a rychlořezných ocelí.
Cykly výroby a přebrušování nástrojů
1. Standardní čelní frézy: zapichování, zahloubení lopatky, ostření čela, ostření spodní hrany, digitalizace, přebroušení.
2. Standardní vrták: drážkování, zmenšení vnějšího průměru, ostření vrcholu, digitalizace a broušení.
1. Technické specifikace
| Č. | Obsah | Požadavek | Číslo | Jednotka |
| 1.1 | Rozměry obrobku | |||
| 1.1.1 | Upínací délka | ≤ | 230 | mm |
| 1.1.2 | Upínací průměr | mezi | 2–20 | mm |
| 1.1.3 | Délka broušení | ≤ | 150 | mm |
| 1.1.4 | Průměr broušení | mezi | 0,2–12 | mm |
| 1.2 | Brusné vřeteno | |||
| 1.2.1 | Typ pohonu | Přesný | přímý pohon | - |
| 1.2.2 | Moc | jmenovitý výkon | 13,6 | kW |
| 1.2.3 | Chlazení | Přesný | Chlazený olejem | - |
| 1.2.4 | Regulace otáček brusného kotouče | Přesný | Plynulá rychlost | - |
| 1.2.5 | Rychlost | mezi | 0–10 000 | otáčky za minutu |
| 1.2.6 | Počet vřetenových brusných hlav | Přesný | 2 | ks |
| 1.3 | Brusný kotouč | |||
| 1.3.1 | Průměr | ≤ | 150 | mm |
| 1.3.2 | Maximální počet brusných kotoučů na vřeteno | ≤ | 4 | ks |
| 1.3.3 | Průměr vřetena brusných kotoučů | Přesný | 25 | mm |
| 1.3.4 | Programově řízený přívod chladicí kapaliny | Přesný | Ano | - |
| 1.3.5 | Počet trysek chladicí kapaliny | ≥ | 3 | ks |
| 1.4 | Systém upínání obrobků | |||
| 1.4.1 | Upínací systém | Přesný | Hydraulické, automatické | - |
| 1.4.2 | Upínací kleština | Přesný | SCHAUBLIN W20 | - |
| 1.4.3 | Typ pohonu | Přesný | přímý pohon | - |
| 1,5 | Parametry osy | |||
| 1.5.1 | Typ | Přesný | lineární | - |
| 1.5.2 | Pohyb osy X | ≤ | 280 | mm |
| 1.5.3 | Pohyb osy Z | ≤ | 130 | mm |
| 1.5.4 | Pohyb osy Y | ≤ | 230 | mm |
| 1.5.5 | Rozlišení osy XYZ | Přesný | 0,0001 | mm |
| 1.5.6 | Rychlost osy XYZ | ≤ | 10 | m/min |
| 1.5.7 | Pohyb osy A | ≤ | 360 | stupeň |
| 1.5.8 | Rozlišení osy A | Přesný | 0,0001 | stupeň |
| 1.5.9 | Rychlost osy A | ≤ | 300 | otáčky za minutu |
| 1.5.10 | Pohyb osy B | ± | 210 | stupňů |
| 1.5.11 | Rychlost osy B | ≤ | 12 | otáčky za minutu |
| 1,6 | Systém nakládání a vykládání | |||
| 1.6.1 | Systém nakládání a vykládání | Přesný | Robotické rameno příhradového typu | - |
| 1.6.2 | Počet zásobníků | Přesný | 2 | ks |
| 1.6.3 | Automatické nakládání a vykládání průměru obrobku | Mezi | 2–12 | mm |
| 1.6.4 | Automatické nakládání a vykládání délky obrobku | ≤ | 40–200 | mm |
| 1.6.5 | Maximální počet obrobků | ≤ | 300 | ks |
| 1.6.6 | Software | Přesný | Ano | - |
| 1,7 | Další komponenty | |||
| 1.7.1 | Schopnost detekovat obrobky na obráběcích strojích | Přesný | Ano | - |
| 1.7.2 | Centralizovaný automatický mazací systém | Přesný | Ano |
|
| 1.7.3 | Trikolóra signální lampa | Přesný | Ano | - |
| 1,8 | Volitelný | |||
| 1.8.1 | Zařízení pro odlučování olejové mlhy | Přesný | Volitelný | - |
| 1,9 | Řízení | |||
| 1.9.1 | Řídicí systém | Přesný | NUM-Flexium+68 | - |
| 1.9.2 | Ovládací panel | Přesný | Dotyková obrazovka | - |
| 1.9.3 | Digitální řídicí osa | Přesný | Ano | - |
| 1.9.4 | Barevný displej | Přesný | Ano | - |
| 1.9.5 | Velikost displeje | Přesný | 19 | palec |
| 1.10 | Softwarový modul pro broušení nástrojů | |||
| 1.10.1 | Jednoduché frézy | Přesný | Ano | - |
| 1.10.2 | Jednoduché cvičení | Přesný | Ano | - |
| 1.10.3 | Režim automatické detekce sondy | Přesný | Ano | - |
| 1.11 | Elektrické parametry zařízení | |||
| 1.11.1 | Napětí | Přesný | 380±10 % | V |
| 1.11.2 | Frekvence | Přesný | 50±10 % | Hz |
| 1.11.3 | Moc | ≤ | 25 | KW |
| 1.12 | Rozměry | |||
| 1.12.1 | Délka | ≤ | 2 000 | mm |
| 1.12.2 | Šířka | ≤ | 2 800 | mm |
| 1.12.3 | Výška | ≤ | 2 200 | mm |
| 1.12.4 | Kvalitní | ≤ | 4 750 | kg |
2. Seznam standardní konfigurace
| Č. | Obsah | Model | Značka | Číslo | ||
| 2.1 | Obráběcí stroj | |||||
| 2.1.1 | Konfigurace osy X | |||||
| 2.1.1.1 | - Šroubová tyč | Přizpůsobeno | NSK | 1 ks | ||
| 2.1.1.2 | - Železnice | 1×MR25-A2-760-20-20-G2-V2+BRK+SOSPL | SCHNEEBERGER | 2 ks | ||
| 2.1.1.3 | - Optická stupnice | LC483-370 | HEIDENHAIN | 1 ks | ||
| 2.1.2 | Konfigurace osy Y | |||||
| 2.1.2.1 | - Šroubová tyč | Přizpůsobeno | NSK | 1 ks | ||
| 2.1.2.2 | - Železnice | 1×MR35-C2-600-20-20-G2-V2+MRK | SCHNEEBERGER | 2 ks | ||
| 2.1.2.3 | - Optická stupnice | LC483-370 | HEIDENHAIN | 1 ks | ||
| 2.1.3 | Konfigurace osy Z | |||||
| 2.1.3.1 | - Šroubová tyč | Přizpůsobeno | NSK | 1 ks | ||
| 2.1.3.2 | - Železnice | 1×MR25-A2-850-20-20-G2-V2+BRK+SOSPL | SCHNEEBERGER | 2 ks | ||
| 2.1.3.3 | - Optická stupnice | LC483-370 | HEIDENHAIN | 1 ks | ||
| 2.1.4 | Konfigurace osy C | |||||
| 2.1.4.1 | - Úhlový kodér | ECN113 | HEIDENHAIN | 1 ks | ||
| 2.1.4.2 | - Motor s přímým pohonem | MSP-1000-2-002-158 | EMB | 1 ks | ||
| 2.1.5 | Otočný talíř osy B | WDC-C180 | Gutian | 1 ks | ||
| 2.1.5 | Otočný talíř osy A | WDC-C200L | Gutian | 1 ks | ||
| 2.1.6 | Elektrické vřeteno s dvojitou hlavou s permanentním magnetem | Jmenovitý výkon 7,1 kW | Chuangyun | 1 ks | ||
| 2.1.7 | Dvouosý manipulátor s příhradovým nosníkem | - | Chuangyun | 1 ks | ||
| 2.1.8 | Zásobník | 148-LP-D4 | Chuangyun | 2 ks | ||
| 2.1.9 | Zásobník | 148-LP-D6 | Chuangyun | 2 ks | ||
| 2.1.10 | Zásobník | 148-LP-D8 | Chuangyun | 2 ks | ||
| 2.1.11 | Upínací čelist | D0,5–3,2/D3,0–7,0/D7–13 | Chuangyun | 1 sada | ||
| 2.1.12 | Vysoce přesný V-blok | (3–5) | Chuangyun | 1 ks | ||
| 2.1.13 | Vysoce přesný V-blok | (5–7) | Chuangyun | 1 ks | ||
| 2.1.14 | Vysoce přesný V-blok | (6–12) | Chuangyun | 1 ks | ||
| 2.1.15 | Kleština | D4W20 (80-00004) | SCHAUBLIN | 1 ks | ||
| 2.1.16 | Sonda | TS150 | HEIDENHAIN | 1 ks | ||
| 2.1.17 | Tyč brusného kotouče (dlouhá) | 119 × ∅31,75 × ∅96 mm | Chuangyun | 1 ks | ||
| 2.1.18 | Tyč brusného kotouče (krátká) | 87 × ∅31,75 × ∅96 mm | Chuangyun | 1 ks | ||
| 2.1.19 | Klimatizace | - | YUEDE | 1 ks | ||
| 2.1.20 | Trikolóra signální lampa | DC24V | Schneider | 1 ks | ||
| 2.1.21 | Průtokoměr | SI5000 | IFM | 1 ks | ||
| 2.1.22 | Napájecí zdroj specifický pro měnič | 15 kW | NEWCOM | 1 ks | ||
| 2.1.23 | Skupina elektromagnetických ventilů | M4GE280R-CX-E20D-5-3 | chronické onemocnění ledvin (CKD) | 1 sada | ||
| 2.1.24 | Automatický mazací systém os X, Y, Z | - | Tchaj-wan | 1 sada | ||
| 2.2 | Konfigurace CNC systému | |||||
| 2.2.1 | BOXPC | FXPC004NN1HNR10 | ČÍSLO | 1 ks | ||
| 2.2.2 | Výkonový filtr | AGOFIL024A | ČÍSLO | 1 ks | ||
| 2.2.3 | Výkonový filtr | AGOFIL001S | ČÍSLO | 1 ks | ||
| 2.2.4 | Odpor | AGORES008 | ČÍSLO | 1 ks | ||
| 2.2.5 | Hlavní napájení systému | MDLL3015N00AN0I | ČÍSLO | 1 ks | ||
| 2.2.6 | Servopohon | MDLUX021B1CAN0I | ČÍSLO | 4 ks | ||
| 2.2.7 | Servomotor osy B | SPX1262N5IA2L02 | ČÍSLO | 1 ks | ||
| 2.2.8 | Motor osy A | MDLUX014B1CAN0I | ČÍSLO | 1 ks | ||
| 2.2.9 | Servomotor osy Y | SPX0751V5IF2L02 | ČÍSLO | 1 ks | ||
| 2.2.10 | Servomotor osy X/Z | MDLUX014B1CAN0I | ČÍSLO | 2 ks | ||
| 2.2.11 | Servopohon osy U/W | SPX0952N5IA2L02 | ČÍSLO | 2 ks | ||
| 2.2.12 | Servomotor osy V | MDLUX014B1CAN0I | ČÍSLO | 1 ks | ||
| 2.2.13 | Spojka | SPX0751V5IA2L02 | ČÍSLO | 1 ks | ||
| 2.2.14 | Vstup | SPX0751V5IA2L02 | ČÍSLO | 2 ks | ||
| 2.2.15 | Výstup | EK1100 | ČÍSLO | 2 ks | ||
| 2.2.16 | Analogový vstupní modul | CTMT1809 | ČÍSLO | 1 ks | ||
| 2.2.17 | Terminátor | CTMT2809 | ČÍSLO | 1 ks | ||
| 2.2.18 | Ovládací panel | CTMT3162 | ČÍSLO | 1 ks | ||
| 2.2.19 | NCK | CTMT9011 | ČÍSLO | 1 ks | ||
| 2.2.20 | NCK | FXHE02ARE2HE000 | ČÍSLO | 1 ks | ||
| 2.2.21 | NCK | FXP2101200 | ČÍSLO | 1 ks | ||
| 2.2.22 | NCK | FXSO200061 | ČÍSLO | 1 ks | ||
| 2.2.23 | NCK | FXSV994100 | ČÍSLO | 1 ks | ||
| 2.2.24 | NCK | FXSO100006 | ČÍSLO | 1 ks | ||
| 2.2.25 | NCK | FXSO100008 | ČÍSLO | 1 ks | ||
| 2.2.26 | NCK | FXSO100375 | ČÍSLO | 1 ks | ||
| 2.2.27 | NCK | FXSO100392 | ČÍSLO | 1 ks | ||
| 2.2.28 | NCK | FXPA000586 | ČÍSLO | 1 ks | ||
| 2.2.29 | NCK | FXSW282122 | ČÍSLO | 1 ks | ||
| 2.2.30 | NCK | FXSW282124 | ČÍSLO | 1 ks | ||
| 2.2.31 | NCK | FXSO100012 | ČÍSLO | 1 ks | ||
| 2.3 | Standardní konfigurace softwaru pro broušení nástrojů | |||||
| 2.3.1 | Jednoduchá fréza | Chuangyun se sám vyvinul | 1 ks | |||
| 2.3.2 | Jednoduchá vrtačka | Chuangyun se sám vyvinul | 1 ks | |||
| 2.3.3 | 3D kontrola kolizí pomocí 3D simulace stroje | Chuangyun se sám vyvinul | 1 ks | |||
| 2.3.4 | 3D simulace nástroje | Chuangyun se sám vyvinul | 1 ks | |||
| 2.3.5 | Automatická detekce sondy | Chuangyun se sám vyvinul | 1 ks | |||
Kategorie produktů
-

Vysoce tuhé CNC obráběcí centrum řady VC s...
-

Lineární vodicí lišta s horizontálním pohyblivým sloupem řady HP...
-

Lineární vodicí lišta s horizontálním pohyblivým sloupem řady HT...
-

Čtyřstopý CNC obráběcí stroj řady VS pro vysoké zatížení...
-

CNC obráběcí centrum řady V s vysokou tuhostí
-

Dvousloupové CNC obráběcí centrum řady X
-

Horizontální 5osé CNC obráběcí centrum TKG1600
-

CNC vertikální soustružení a frézování kompozitních středisek...
-

Vysokorychlostní CNC obráběcí centrum řady GM
-

Vysokorychlostní CNC frézka řady GT
-

Dvouvřetenový CNC soustruh SK32
-

CNC vertikální obráběcí centrum RFTV510 pro obrábění kol...