


Soustruh na trubkové závity se také nazývásoustruh pro ropné oblastiSoustružení závitů se obecně vztahuje na metodu obrábění závitů na obrobku tvářecím nástrojem, zahrnující zejména soustružení, frézování, řezání vnitřního závitu, broušení závitů, broušení a řezání vírem. Při soustružení, frézování a broušení závitů zajišťuje převodový řetěz obráběcího stroje, že se soustružnický nástroj, fréza nebo brusný kotouč pohybuje přesně a rovnoměrně podél osy obrobku o jeden posuv na každou otáčku obrobku. Při řezání vnitřního závitu nebo závitu se nástroj (závitník nebo matrice) otáčí vzhledem k obrobku a první vytvořená drážka závitu vede nástroj (nebo obrobek) k axiálnímu pohybu.
A naším hlavním cílem je soustružení závitů pomocísoustruhy na trubkové závityPro soustružení závitu na soustruhu na trubkové závity lze použít nástroj pro tváření závitů nebo hřebenový nástroj pro soustružení závitů. Soustružení závitů pomocí tvářecího soustružnického nástroje má jednoduchou konstrukci a je běžnou metodou pro malosériovou výrobu a zpracování závitových obrobků. Soustružení závitů pomocí hřebenového nástroje pro soustružení závitů má vysokou výrobní efektivitu, ale konstrukce nástroje je složitá a je vhodný pouze pro soustružení krátkých závitových obrobků s jemnými zuby ve střední a velkovýrobě.
Přesnost stoupání běžných soustruhů pro soustružení lichoběžníkových závitů může obecně dosáhnout pouze 8-9, ale efektivita výroby a přesnost profesionálních soustruhů...CNC závitovací stroj na trubkyse výrazně zlepší.
Soustruh na závitování trubekstrojje horizontální soustruh speciálně navržený pro soustružení potrubních tvarovek velkého průměru. Vyznačuje se relativně velkým průměrem průchozího otvoru vřetena (obvykle nad 135 mm) a sklíčidlem v přední a zadní části skříně vřetena. , Pro usnadnění upínání a zpracování trubek nebo tyčí velkého průměru.
Ropná zeměsoustruhstrojObvykle mají na vřetenové skříni velký průchozí otvor a obrobek je upnut dvěma sklíčidly na obou koncích vřetena, aby se po průchodu průchozím otvorem otáčel. Obecně existují dva způsoby podávání nástroje: jeden je stejný jako u běžného soustruhu pomocí vodicího šroubu pro pohon saní a držáku nástroje v přední části lože; druhý je plochý hřeben na saních ve středu lože. Vnější závitořezná hlava nože (viz automaticky otevírající a zavírající závitořezná hlava) se zařezává do obrobku a pohybuje se dopředu. Některé obráběcí stroje pro zpracování dlouhých trubek mají také podpěry obrobku, jako je středový rám, opěrka nástroje a zadní konzola.
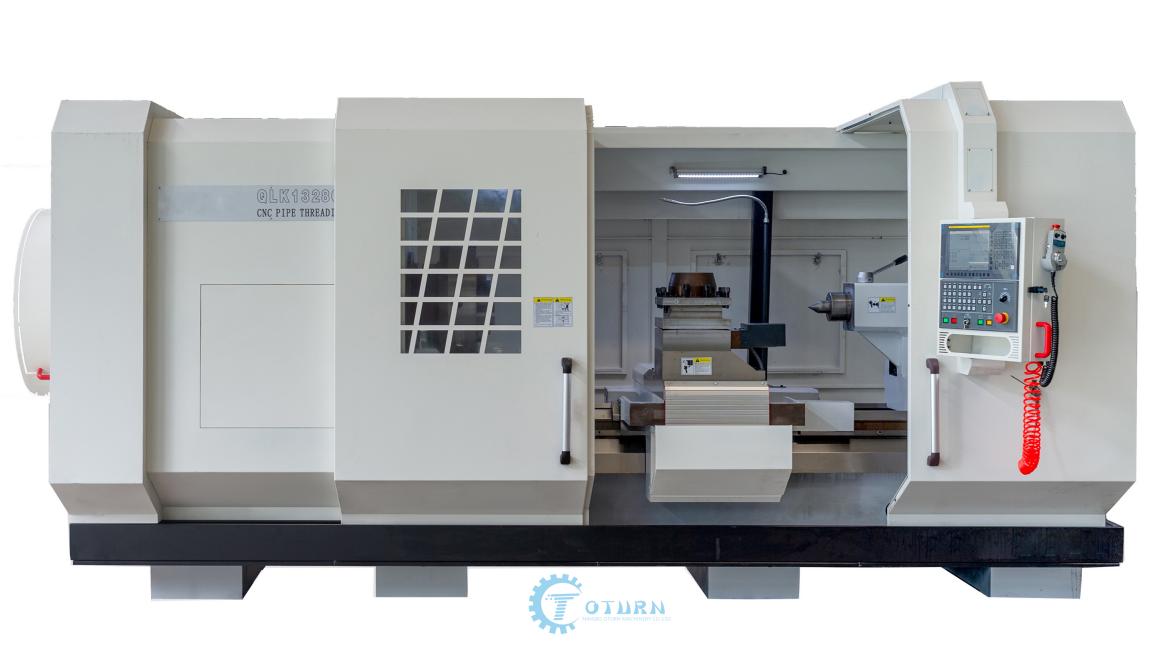
CNC soustruh na závitování trubekdoporučit
QLK1315 / QLK1320 / QLK1323 / QLK1325 / QLK1328 / QLK1336 / QLK1345 / QKL1353 / QLK1363
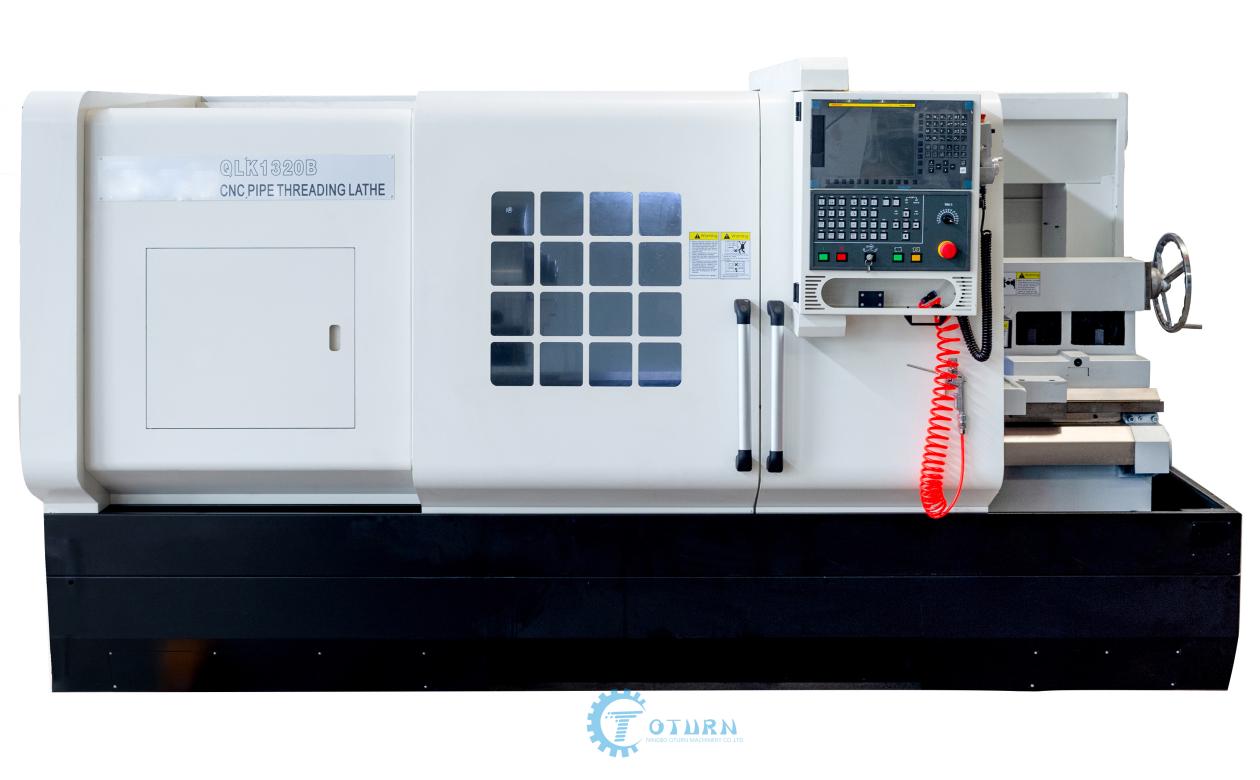
QLK1320
Vlastnostivysoká kvalitasoustruh na závitování trubek:
1. Lože má originální třívrstvou strukturu stěn a zadní stěna je uspořádána s 12stupňovou nakloněnou rovinou, což výrazně zlepšuje tuhost obráběcího stroje.
2. Hlavní převodový řetěz je odstupňovaný převod, což snižuje spotřebu energie a hluk obráběcího stroje.
3. Použití samostatných hydraulických skříní, centralizovaného mazání a výkonného chlazení nejen snižuje teplotu vřetena, ale také účinně udržuje čistotu a mazání skříně vřetena.
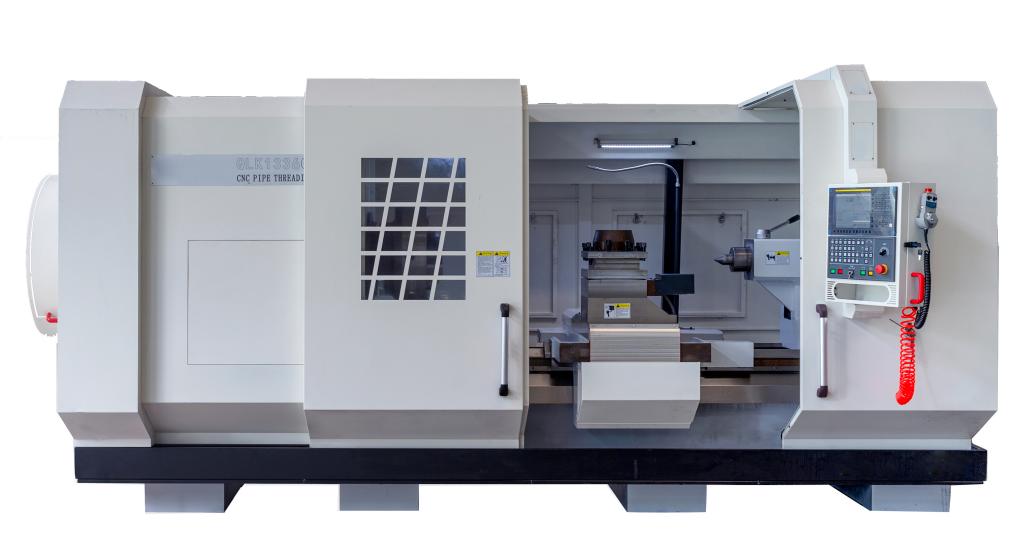
QLK1336
QLK1336CNC Soustruh pro ropné oblastije nově navržený CNC soustruh na řezání závitů na trubky. Hlavní pohon je navržen tak, aby odpovídal jmenovitému frekvenčnímu rozsahu zvoleného servomotoru vřetena. Plně plynulá regulace otáček, široký rozsah regulace otáček, který nejen splňuje požadavky na vysokorychlostní dokončování závitů, ale také má vysokou řeznou účinnost a nízkou hlučnost.
Výhody a přínosy soustruhů na řezání závitů na trubky
(1) Tělo stroje
Šířka tělesa je 650 mm, materiál je HT300. Ultrazvukové kalení je dosaženo na HRC52. Drsnost po broušení na vysoce přesné brusce je Ra0,63. Má vysokou přesnost a odolnost proti oděru. Tělo stroje je integrální konstrukce, což výrazně zlepšuje tuhost obráběcího stroje.
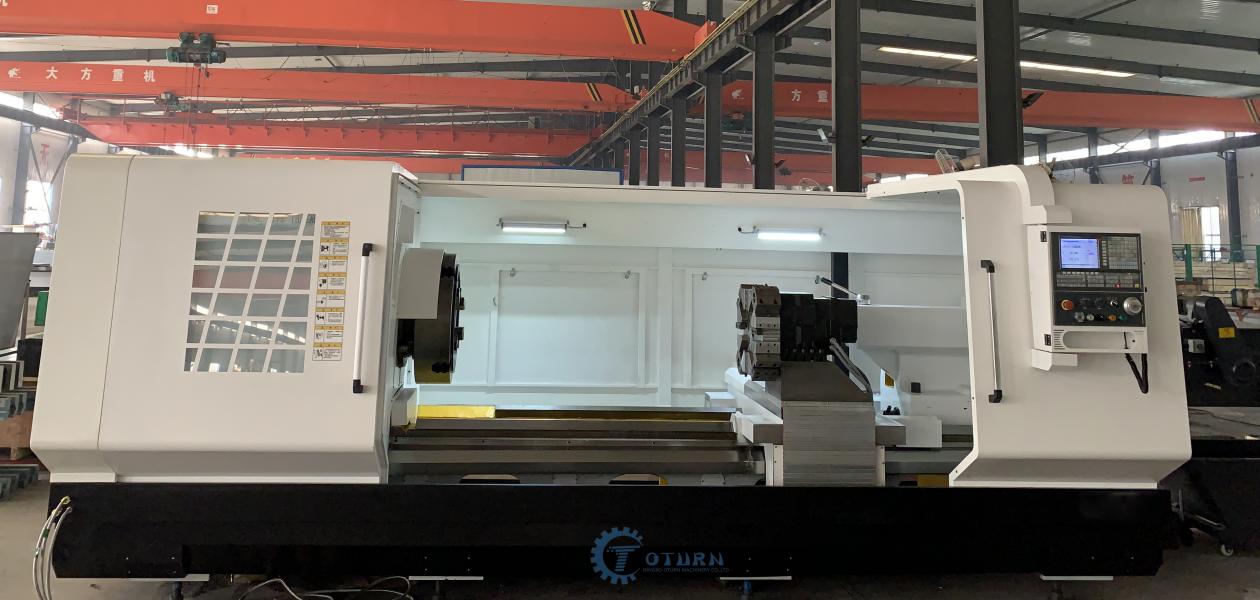
(2)CNC Ropná země mosyHlavová skříň
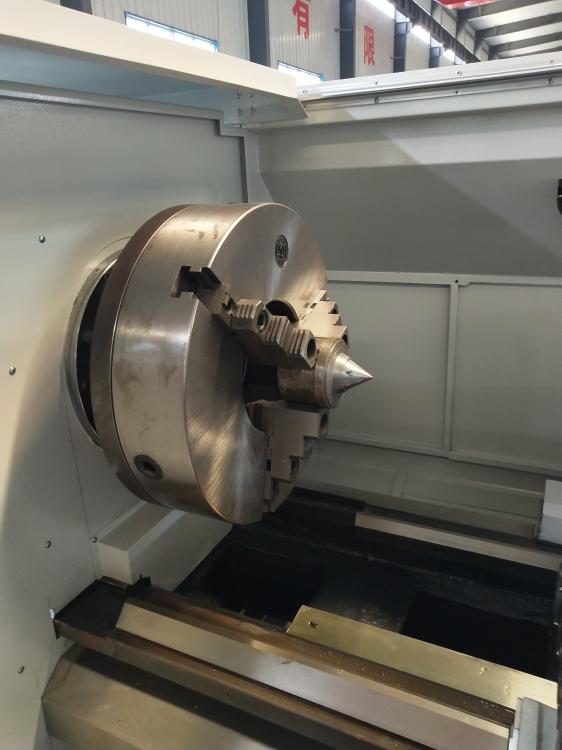
Integrovaná vřetenová jednotka s převodovkou, vysoce výkonný servomotor vřetena,
Dvoustupňová převodovka, plynulá regulace otáček.
Široký rozsah regulace otáček, nejen pro splnění požadavků na vysokorychlostní dokončování závitů, ale také pro dosažení efektivního řezání. Kalené a přesné broušení ozubených kol, vysoce kvalitní ložiska zajišťují nízkou hlučnost stroje a dobrou kvalitu zvuku.
Vřetenová skříň využívá silné vnější cirkulační chladicí mazání,
nejen snižuje teplotu vřetena, ale také udržuje čistotu a mazání skříně vřetena.
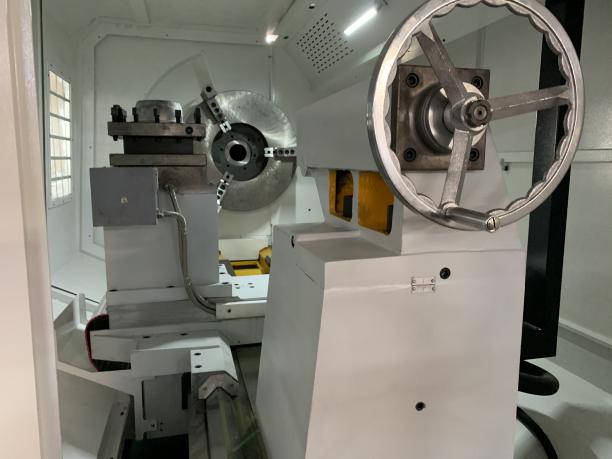
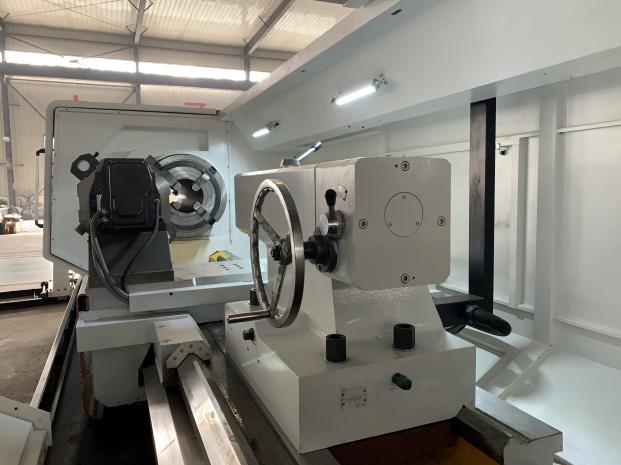
(3) Koník
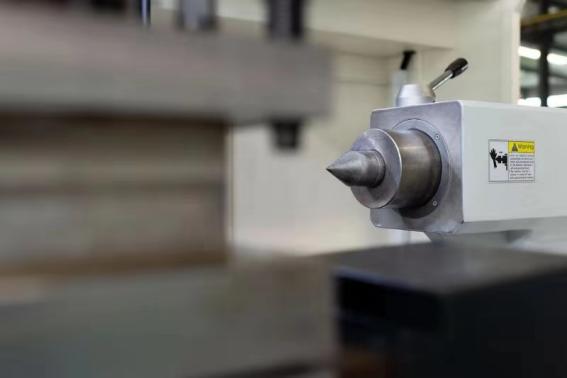
Tento obráběcí stroj je standardně vybaven vřetenem koníku φ120. Vrchní Mohs 6#.
(4) Dvouosý posuv
Osa X i osa Z využívají vysoce přesný přímý pohon kuličkovým šroubem a předpínací strukturu vodicího šroubu. Pro polohování a podepření se používají přesná kuličková ložiska; ozubená tyč hřídele Z s maticemi je integrální odlitá konstrukce.
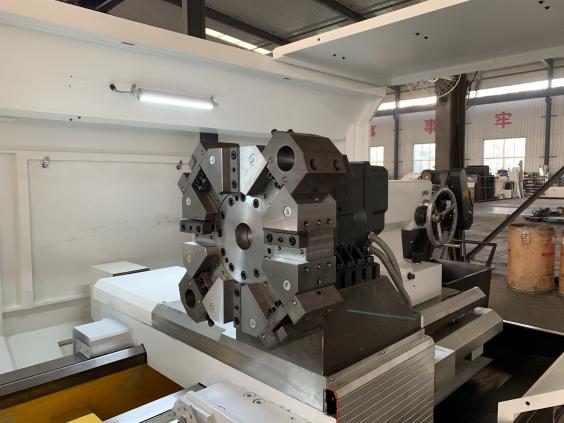
(5) CNC revolverová hlava
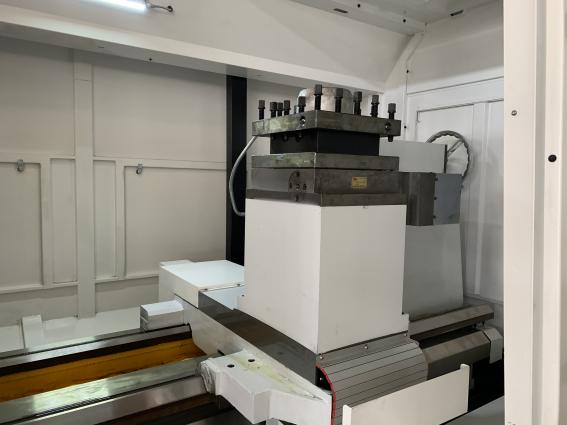
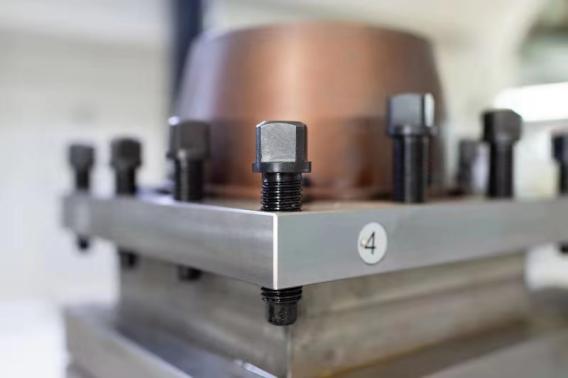
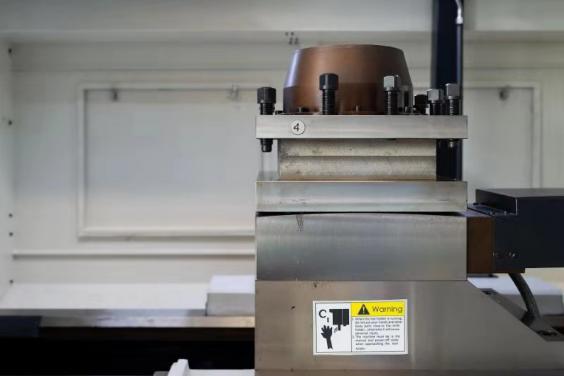
Používá vertikální CNC držák nástrojů (HAK21280). Vyznačuje se vysokou přesností, plynulým otáčením, jednoduchou obsluhou a dalšími vlastnostmi.
Čtyři důvody, proč si vybratCNC závitování trubekmstroj nebosoustruh pro obrábění ropných zemí
1. Thesoustruh na trubkové závitymá vlastnosti vysokého stupně automatizace, vysoké účinnosti a vysoké přesnosti, širokého rozsahu použití a jednoduchého ovládání.
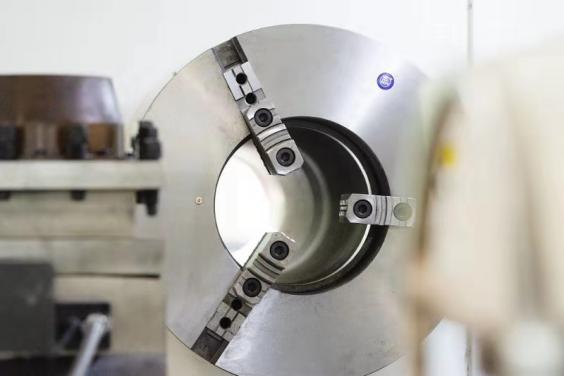
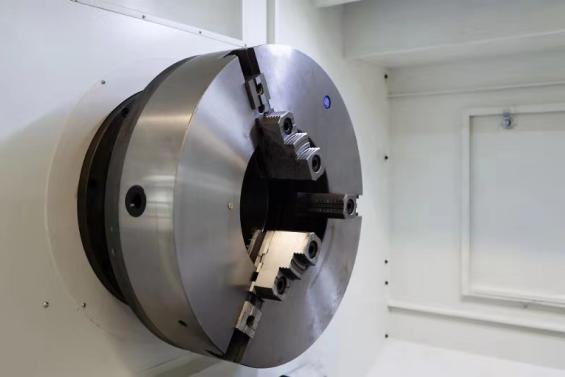
2. Noční skříňka je poháněna motorem s frekvenčním měničem a plynulou změnou otáček. Vřetenová ložiska od známých tuzemských výrobců, tříčelisťová sklíčidla od známých tuzemských značek.
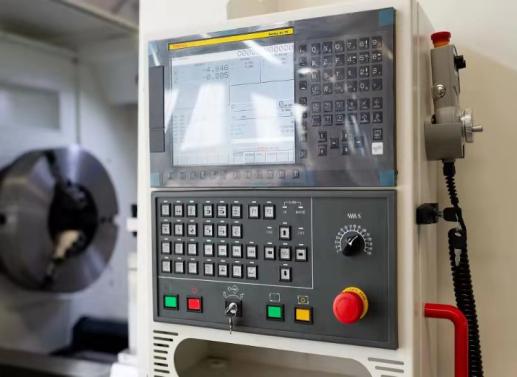
3. Modulární konstrukce numerického řídicího systému se snadno ladí a udržuje. Osy x a z využívají vysoce výkonné servomotory, pokročilý výkon a vysokou spolehlivost.
4. Používá sedlo z litého lože, posuvná deska, rozumné uspořádání vnitřních žeber, vysoce přesný kuličkový šroub, vysoká přesnost a přesný převod.
Obrázky hlavních částí
Standardní konfigurace
Čtyřpolohový elektrický sloupek nářadí, automatické centralizované mazání, chladicí systém, polouzavřený ochranný kryt.
Tento produkt se široce používá v mechanických operacích ve strojírenství, ropném, chemickém, uhelném průmyslu, geologickém průzkumu, městském vodovodním a kanalizačním průmyslu a dalších průmyslových odvětvích.
Zbývající hlavní části zahrnujívrtné trubky a spojky.
Ropný průmysl je průmyslové odvětví, které těží ropu (včetně zemní ropy, ropných břidlic a zemního plynu) a rafinuje a zpracovává ji. Skládá se z geologického průzkumu ropných polí, rozvoje ropných polí a průzkumu ropy, dopravy, rafinace a zpracování ropy.
Nejčastěji používaným termínem pro potrubí v ropném a plynárenském průmyslu je ropné potrubí (OCTG). Účel ropných potrubí může být různý: mohou být použity k těžbě nebo vstřikování plynu, ropy, vody, páry atd. a lze je rozdělit na pažnice nebo trubky podle konkrétních aplikací. Pažnice se používají jako ochranná vrstva, která pomáhá ropným vrtům odolávat erozi vnitřních nebo vnějších znečišťujících látek a zachovává si tak trvanlivost; potrubí se používá ke vstřikování nebo těžbě ropy.
Trubkový záviting obráběcí stroje se používají ke zpracování ropovodů, které se široce používají v ropném průmyslu. Jedná se o ocelové potrubí používané k přepravě ropy a zemního plynu v ropných vrtech. Je instalováno v pažnici a ropa a plyn proudí z ropovodu k ústí vrtu.
Existují dvě velikosti trubkových závitů, jedna je kuželový trubkový závit ve tvaru V s kopulovitým zaobleným dnem s 8 zuby na palec a druhá je kuželový trubkový závit ve tvaru V s kopulovitým zaobleným dnem s 10 zuby na palec.
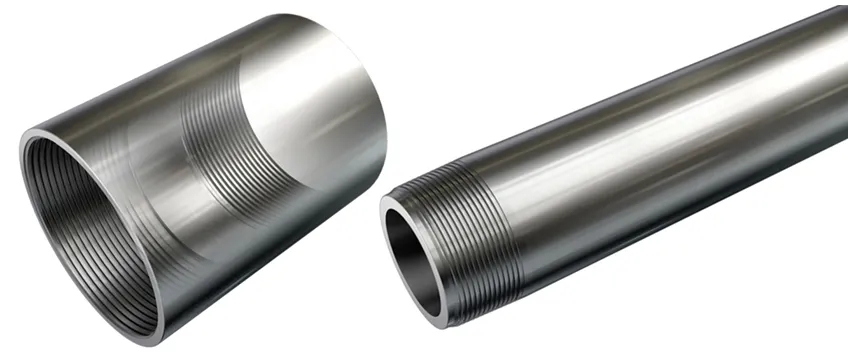
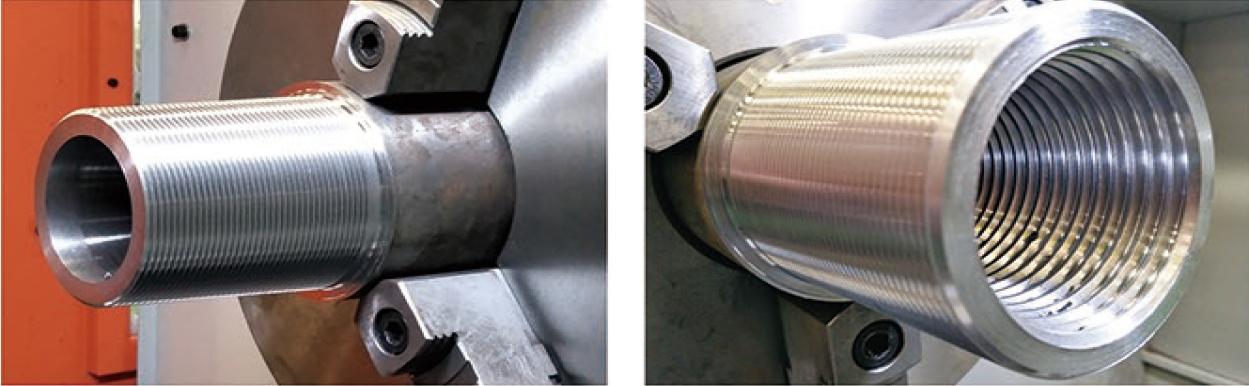
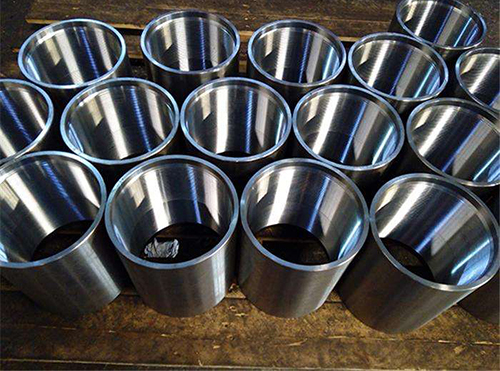
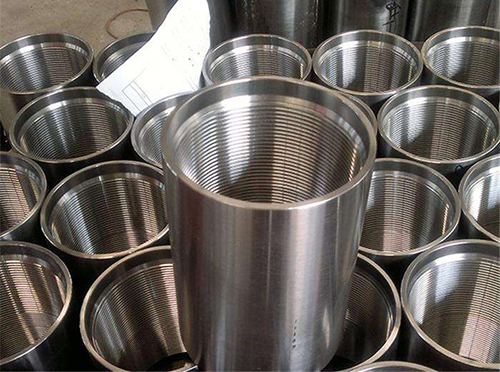
Závit je souvislý výstupek s předem daným profilem zubu vytvořený podél spirálové linie na povrchu válce nebo kužele. Existuje mnoho způsobů, jak obrábět závity, a řezání závitů se obvykle používá v obecném obrábění. Kdyobrábění závitůU horizontálního soustruhu musí být zajištěn pohybový vztah mezi obrobkem a nástrojem. Ve skutečnostisoustružení závitůZ různých důvodů dochází k problémům v pohybu mezi vřetenem a nástrojem v určitém článku, což způsobuje poruchy při soustružení závitů a ovlivňuje normální výrobu. V tomto případě by měl být problém včas vyřešen.
Jak vyřešit problém velké drsnosti, uvádíme následující návrhy některých zkušených obsluh soustruhů na trubkové závity:
1. Při soustružení rychlořezným ocelovým nástrojem je třeba snížit rychlost soustružení a přidat soustružnický olej.
2. Zvětšete průřez upínacího trnu a zmenšete délku vysunutí (protože upínací trn není dostatečně pevný, je během řezání náchylný k vibracím)
3. Snižte podélný přední úhel soustružnického nástroje a upravte vůli matice středního posuvného kotouče (podélný přední úhel soustružnického nástroje je příliš velký a vůle matice středního posuvného kotouče je příliš velká, což snadno způsobí, že se nástroj poškodí).
4. Při vysokorychlostním soustružení závitů je tloušťka soustružení posledního řezu obecně větší než 0,1 mm a třísky jsou odváděny kolmo ke směru osy (kdyžvysokorychlostní soustružení závitů, tloušťka soustružení je příliš malá nebo třísky jsou odváděny šikmo, je snadné vytrhnout boky závitu).
5. Pro dosažení maximálního tlaku by se měl používat vysoce kvalitní olej na řezání závitů nebo soustružnický olej s obsahem prostředku pro extrémní tlak.zpracovat vláknoobrobku soustruhem. Použití speciálního oleje pro obrábění kovů může vyřešit problém nízké přesnosti a nízké účinnosti.
Čas zveřejnění: 21. září 2021