


Výstražná světla CNC strojůjsou klíčové bezpečnostní výstražné signály během provozu CNC obráběcího stroje. Upozorňují obsluhu na provozní stav zařízení prostřednictvím zvukové zpětné vazby (například pípnutí nebo varovných zvuků). To, zda je zvuk alarmu normální, přímo souvisí s tím, zda lze poruchy zařízení včas detekovat, a tím zajistit bezpečný provoz obráběcího stroje. Abnormální zvuk alarmu, jako je žádný zvuk nebo přerušovaný zvuk, nejen ovlivňuje efektivitu údržby, ale může také představovat bezpečnostní riziko. Tento článek vysvětlí příznaky abnormálního zvuku alarmu a poskytne systematický postup odstraňování problémů a oprav, který pomůže personálu údržby zařízení efektivně řešit problémy a zajistit stabilní provoz obráběcího stroje.
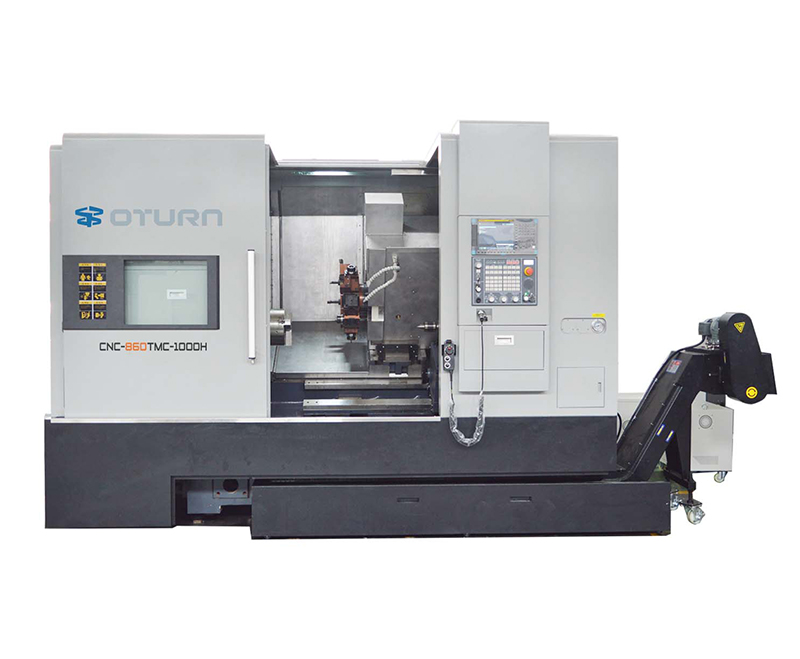
Běžné příznaky a řešení problémů s abnormálním zvukem alarmu
Neobvyklý zvuk alarmu se často projevuje třemi způsoby:
· Žádný zvuk: Toto je obvykle způsobeno odpojeným výstupním audio propojením nebo problémem s napájením.
· Hluk nebo zkreslení: Toto je obvykle způsobeno stárnutím nebo poškozením součástí generujících zvuk, jako je bzučák nebo reproduktor, nebo nestabilním napájecím napětím.
· Přerušovaný nebo nespojitý zvuk: Často je způsoben špatným kontaktem nebo nestabilním spojením v signálovém přenosovém vedení.
Dále je zásadní určení rozsahu abnormálního zvuku. Vyskytuje se problém pouze u specifických alarmových stavů, jako je alarm nouzového zastavení nebo alarm přetížení? Nebo je abnormální zvuk společný pro všechny alarmy? Pokud abnormálně zní pouze některé alarmy, může být problém s logikou alarmového systému nebo souvisejícími senzory. Pokud abnormálně zní všechny alarmy, může být problém s hardwarem alarmových světel nebo systémem napájení. Objasnění těchto problémů pomůže zúžit rozsah vyšetřování a ušetří čas.
Systematické kroky pro řešení problémů se zvukem alarmu
1. Zkontrolujte napájecí a signální vodiče
Zvukový modul alarmu musí být závislý na stabilním napájení, takže prvním úkolem je ověřit napájení. Údržbářský personál by měl nejprve vypnout hlavní napájení stroje a poté pomocí multimetru změřit napětí na napájecích svorkách alarmu, obvykle 24 V DC. Pokud napětí nevykazuje žádné napětí nebo výrazné výkyvy, dalším krokem je kontrola spálené pojistky nebo oxidace kontaktů stykače. Spálená pojistka by měla být okamžitě vyměněna, zatímco oxidované kontakty by měly být obroušeny jemným brusným papírem a znovu utaženy, aby byl zajištěn dobrý kontakt.
Dále prohlédněte signální kabel spojující kontrolku alarmu a zkontrolujte kabely a konektory od svorkovnice kontrolky alarmu až k výstupnímu modulu PLC nebo řídicí jednotce alarmu. Dlouhodobé vibraceCNC strojmůže snadno uvolnit nebo poškodit kabelové konektory. Poškozené stínění může také způsobovat rušení a abnormality signálu. Během údržby zkontrolujte každou součást jednotlivě, znovu připojte svorky a utáhněte spojovací šrouby, abyste se ujistili, že je zapojení v dobrém stavu a stínění neporušené.
2. Kontrola hardwaru a výměna sondážních komponent
Po ověření, že napájecí a signální vodiče jsou v pořádku, může být problém s bzučákem nebo reproduktorem uvnitř kontrolky alarmu. Po vypnutí kontrolky alarm rozeberte a vizuálně zkontrolujte sondu, zda není poškozena, například prasklá membrána nebo spálená cívka. Pokud je vzhled normální, změřte odpor sondy multimetrem. Abnormální hodnota odporu (extrémně vysoká nebo blízká nule) indikuje poruchu součásti.
Při výměně dílů se ujistěte, že specifikace napětí a montážní rozměry nové součástky odpovídají původním. Během instalace věnujte zvýšenou pozornost polaritě, abyste zabránili obrácenému zapojení, které by mohlo způsobit sekundární poškození. Výběr kvalifikovaných dílů zajistí dlouhodobý a stabilní provoz kontrolky alarmu.
3. Ověřte parametry systému PLC a logiku alarmů
Pokud je hardware neporušený, dalším krokem je ověření nastavení alarmu v řídicím systému obráběcího stroje. Pomocí programovacího rozhraní PLC nebo stránky nastavení parametrů zkontrolujte, zda je aktivován zvuk alarmu. Některé obráběcí stroje umožňují ztlumení zvuku alarmu, což může způsobit ztišení kontrolky alarmu. Je také důležité ověřit, zda výstupy PLC pro různé typy alarmů fungují správně. Například, zda výstup PLC pro alarm nouzového zastavení může spustit zvuk alarmu. Pokud PLC nereaguje, zkontrolujte tlačítko nouzového zastavení a související senzory, zda nedošlo k závadě v komponentě spouštěcí front-endu.
Některá zařízení dokáží upravit hlasitost a frekvenci zvuku alarmu. Pokud je zvuk slabý nebo zkreslený, obnovte výchozí nastavení a znovu upravte parametry, abyste zajistili čistý a efektivní zvuk.
Ověření funkčnosti po opravě a doporučení pro běžnou údržbu
Po opravách nezapomeňte simulovat různé scénáře alarmu pro ověření, například stisknutí tlačítka nouzového zastavení nebo provedení testu přetížení, abyste se ujistili, že zvuk alarmu je jasný a stabilní. Podrobné záznamy o příčině poruchy a konkrétním postupu opravy by měly být zahrnuty do souboru údržby zařízení pro použití při následné údržbě.
Aby se snížil výskyt abnormálních zvuků alarmových světel, doporučuje se zavést plán pravidelné údržby. Kontrolujte zapojení kabeláže a utažení svorek alarmového světla alespoň jednou měsíčně, abyste zabránili uvolnění v důsledku vibrací zařízení. Kromě toho při čištěníCNC soustružnické centrumDbejte na to, aby se do kontrolky alarmu nedostala voda a olej a aby vlhkost nepoškodila součásti alarmu. Pokud se zjistí, že součásti stárnou, je včasná výměna zásadní pro zajištění dlouhodobé účinnosti alarmového systému.
Zavedením systematického cyklu údržby „řešení problémů – oprava – ověřování – prevence“ lze nejen zlepšit spolehlivost zvuku výstražného světla, ale také výrazně zlepšit celkové bezpečnostní výstražné schopnosti obráběcího stroje a zajistit tak plynulou výrobu.
Závěr
Abnormality signalizačních světel se mohou zdát drobné, ale jsou klíčové pro základní funkci bezpečnostního výstražného systému obráběcího stroje. Proces údržby by se měl řídit principem „nejprve snadné, pak obtížné, nejprve hardware, pak software“, přičemž by se měl krok za krokem určit bod poruchy, od zapojení napájení a přenosu signálu až po nastavení hardwaru a systému. Pouze tímto způsobem lze rychle obnovit funkci zvuku signalizačního světla, zlepšit rychlost reakce CNC obráběcího stroje na poruchy a zaručit bezpečnost výroby. Údržbářský personál musí nejen ovládat vědecké metody údržby, ale také pravidelně provádět preventivní údržbu, aby se zásadně snížil výskyt poruch a zajistil bezpečný a efektivní provoz CNC stroje.
Čas zveřejnění: 3. září 2025