


Nápravy s koly na obou stranách podvozku (rámu) se souhrnně označují jako automobilové nápravy a nápravy s hnacími schopnostmi se obecně nazývají nápravy. Hlavní rozdíl mezi nimi spočívá v tom, zda je pohon uprostřed nápravy (nápravy). V tomto článku se automobilová náprava s hnací jednotkou nazývá automobilová náprava a vozidlo bez pohonu se pro znázornění rozdílu nazývá automobilová náprava.
S rostoucí poptávkou po logistice a dopravě je stále zřetelnější převaha automobilových náprav, zejména přívěsů a návěsů, v profesionální dopravě a speciálních operacích a poptávka na trhu se výrazně zvýšila.
Tato technologická analýza procesu obrábění nápravy doufá, že pomůže zákazníkům vybrat vhodnější CNC stroj.
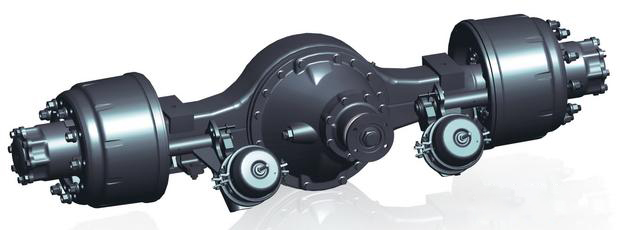
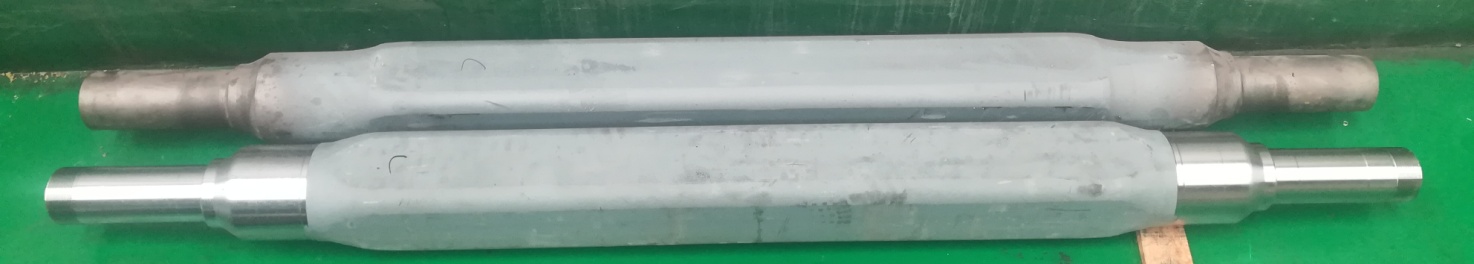
Nový výrobní proces celkové nápravy automobilu:
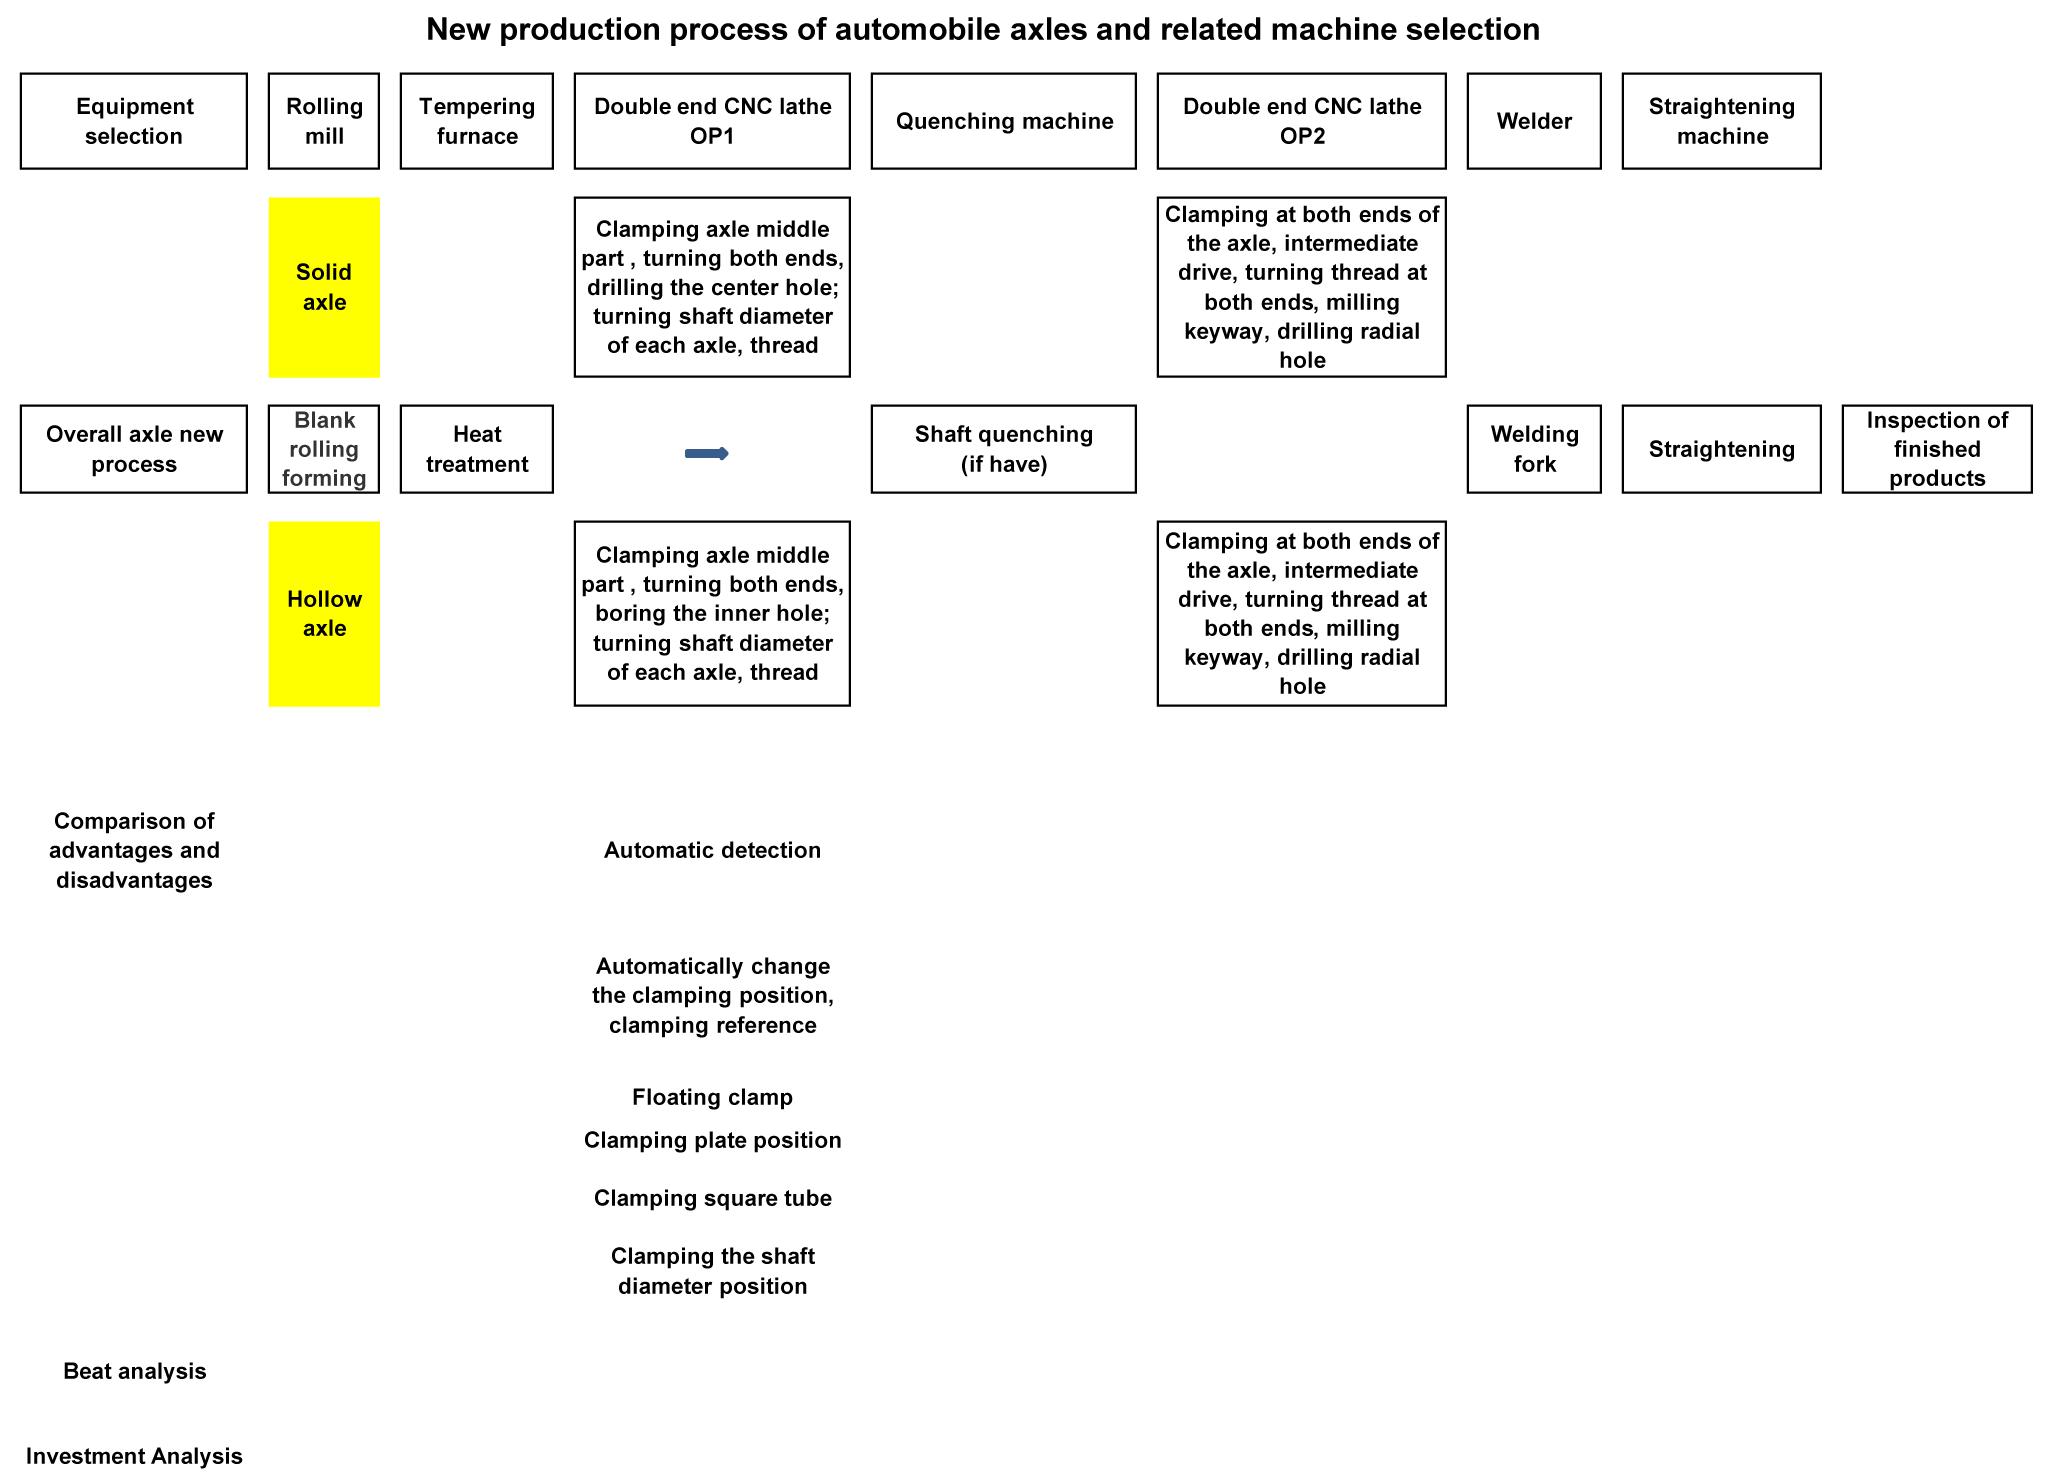
Z nového výrobního procesu lze frézku (plná osa) nebo oboustrannou vyvrtávačku (dutá osa) použít pro obrábění, tradiční frézování OP1, soustružení OP2, OP3 a dokonce i vrtání a frézování OP5. Lze ji nahradit oboustranným CNC soustruhem OP1.
U plných náprav, kde průměr hřídele nevyžaduje kalení, lze veškerý obráběcí obsah provést v jednom nastavení, včetně frézování drážek pro pero a vrtání radiálních otvorů. U dutých náprav, kde průměr hřídele nevyžaduje kalení, lze v obráběcím stroji realizovat standard automatického převodu upínání a obráběcí obsah lze provést jedním obráběcím strojem.
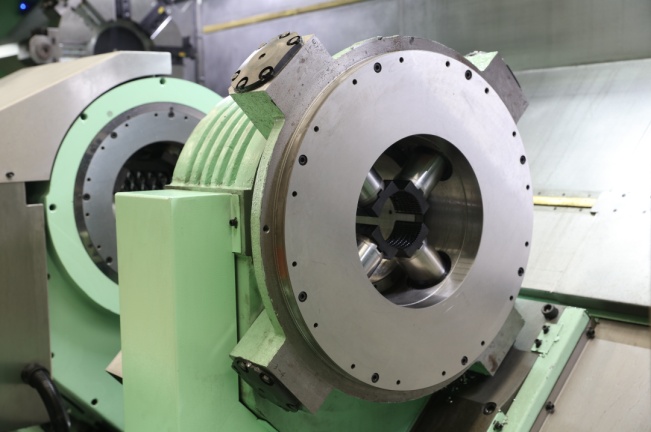
Volba speciálních CNC soustruhů s oboustrannou nápravou pro obrábění náprav výrazně zkracuje obráběcí trasu a také se snižuje typ a množství vybraných obráběcích strojů.
Výhoda a vlastnost nového stroje pro výběr procesů:
1) Koncentrace procesu, zkrácení doby upínání obrobku, zkrácení doby pomocného zpracování, použití technologie simultánního zpracování na obou koncích, výrazně se zlepšuje efektivita výroby.
2) Jednorázové upnutí a simultánní zpracování na obou koncích zlepšují přesnost obrábění a souosost osy.
3) Zkrácení výrobního procesu, snížení obratu dílů na výrobním místě, zlepšení efektivity využívání pracoviště a zlepšení organizace a řízení výroby.
4) Díky použití vysoce účinného zpracovatelského zařízení může být vybaven nakládacími a vykládacími zařízeními a skladovacími zařízeními pro dosažení plně automatizované výroby a snížení nákladů na pracovní sílu.
5) Obrobek je upnut v mezilehlé poloze, upnutí je spolehlivé a krouticí moment potřebný pro řezání obráběcím strojem je dostatečný a lze provádět velké množství soustružení.
6) Obráběcí stroj může být vybaven automatickým detekčním zařízením, zejména pro dutou osu, které může zajistit rovnoměrnou tloušťku osy po obrábění.
7) U dutých os, když jsou vnitřní otvory na obou koncích sekvenceru OP1 hotové, tradiční zákazník použije jeden konec ke zvednutí upínacího prvku a druhý konec k použití koníku k utažení obrobku pro soustružení, ale velikost vnitřního otvoru se liší. U menšího vnitřního otvoru je utahovací tuhost nedostatečná, horní utahovací moment je nedostatečný a nelze dosáhnout efektivního řezání.
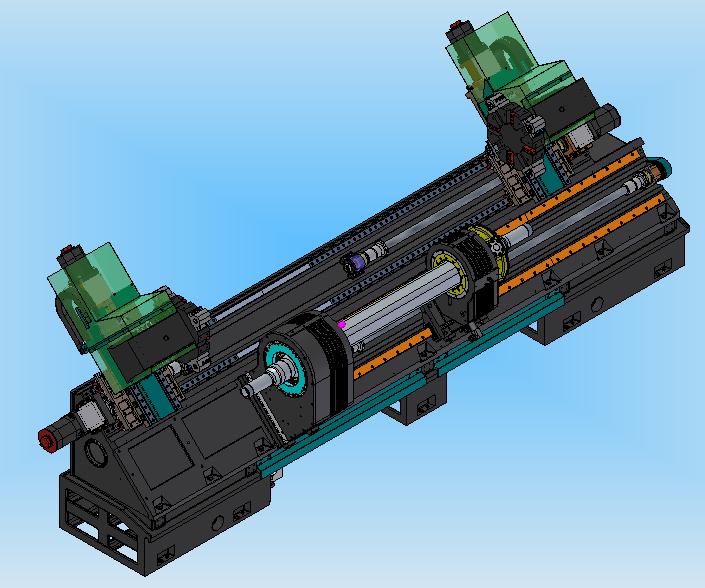
U nového oboustranného soustruhu s dutou nápravou se po dokončení vnitřních otvorů na obou koncích vozidla stroj automaticky přepne do režimu upínání: oba konce se používají k utažení obrobku a střední pohon obrobek vznáší a přenáší krouticí moment.
8) Vřeteník s vestavěným hydraulickým upnutím obrobku lze pohybovat ve směru Z stroje. Zákazník může dle potřeby udržet polohu ve střední čtvercové trubce (kulaté trubce), polohu spodní desky a polohu průměru hřídele nápravy.
Závěr:
Vzhledem k výše uvedené situaci má použití oboustranných CNC soustruhů k obrábění náprav automobilů oproti tradičním procesům značné výhody. Jedná se o pokročilou výrobní technologii, která může z hlediska výrobního procesu a struktury stroje nahradit tradiční obráběcí stroje.
Čas zveřejnění: 15. března 2021