


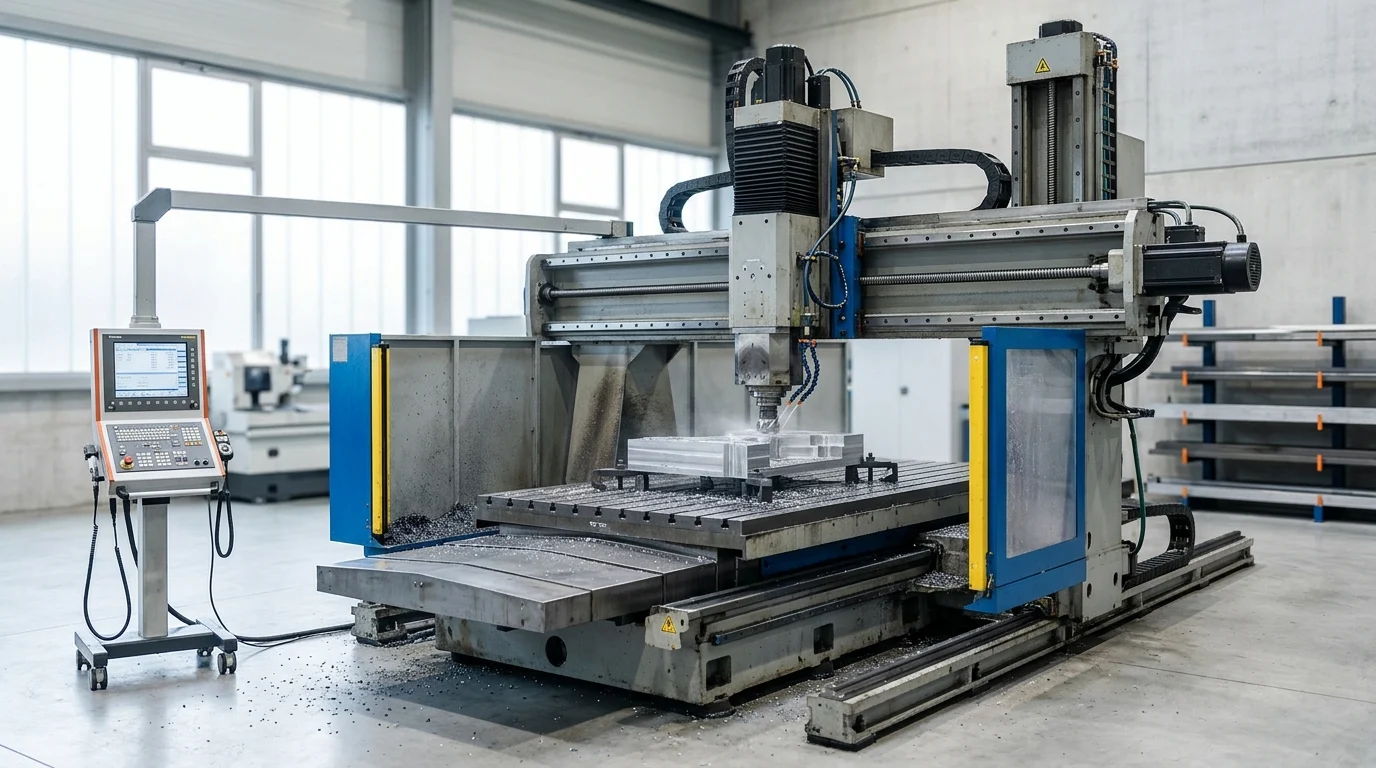
Proč jsou CNC portálové frézky strategickou investicí
Investice do CNC portálové frézky představuje zásadní modernizacischopnosti těžkého obrábění kovů, což umožňuje výrobcům zpracovávat masivní obrobky s nekompromisní tuhostí. Na rozdíl od standardních vertikálních obráběcích center rozkládá dvousloupová architektura portálové frézky řezné síly rovnoměrně, čímž výrazně snižuje vibrace při hlubokém odběru materiálu. Tato strukturální výhoda je zásadní pro globální dodavatelské řetězce, které vyžadujívysoká přesnostna velkorozměrových součástkách.
Z hlediska kapitálových výdajů vyžadují tyto systémy značnou počáteční investici, která se často pohybuje od 150 000 do více než 1 000 000 USD v závislosti na pracovním rozsahu a konfiguraci os. Sloučením více obráběcích operací do jednoho nastavení se však zařízení často zkracují doby manipulace s obrobky až o 40 %. Tato provozní efektivita urychluje návratnost investic (ROI), což umožňuje velkoobjemovým výrobním linkám získat zpět náklady v délce 18 až 24 měsíců.
Jak CNC portálové frézky zlepšují propustnost
Optimalizace propustnosti je primárně dána schopností stroje udržovat vysoké rychlosti úběru materiálu (MRR) bez obětování rozměrové přesnosti. Vřetena s vysokým točivým momentem, často přesahujícím 600 N·m, umožňují agresivní hrubovací průchody na houževnatých slitinách, zatímco 5osé konfigurace umožňují složité konturování v jediném upnutí. Tato schopnost kontinuálního obrábění eliminuje potřebu přesouvat vícetunové díly mezi pracovními stanicemi.
Pokročilé technologie absorpce vibrací integrované do lože stroje navíc zajišťují, že rychlosti rychlého posuvu neohrožují kvalitu povrchu. Minimalizací prostojů a maximalizací řezného záběru mohou týmy pro zadávání zakázek dosáhnout konzistentního zvýšení celkové efektivity zařízení (OEE), což často posouvá míru využití zařízení nad hranici 85 %.
Které profily kupujících nejvíce prospívají
Strategická hodnota těchto strojů rezonuje nejsilněji u dodavatelů automobilového průmyslu Tier-1, leteckého průmyslu a výrobců těžkých průmyslových strojů. Tyto profily běžně zpracovávají nadrozměrné součásti, jako jsou bloky motorů, skříně turbín a velké lisovací formy. Pro tyto kupující představuje možnost internalizovat velkoformátové obrábění namísto outsourcingu klíčovou konkurenční výhodu v řízení dodacích lhůt.
Distributoři a zahraniční marketingová centra také těží z nabídky kompletníhořešení pro obrábění kovůregionálním výrobcům. Díky získávání spolehlivých CNC portálových frézek od zavedených čínských skupinových továren mohou dovozci koncovým uživatelům poskytnout vysoce konfigurované a cenově efektivní zařízení, které svým výkonem konkuruje starším evropským nebo japonským značkám a zároveň snižuje vstupní bariéru.
Jaké technické specifikace by si měli kupující porovnat
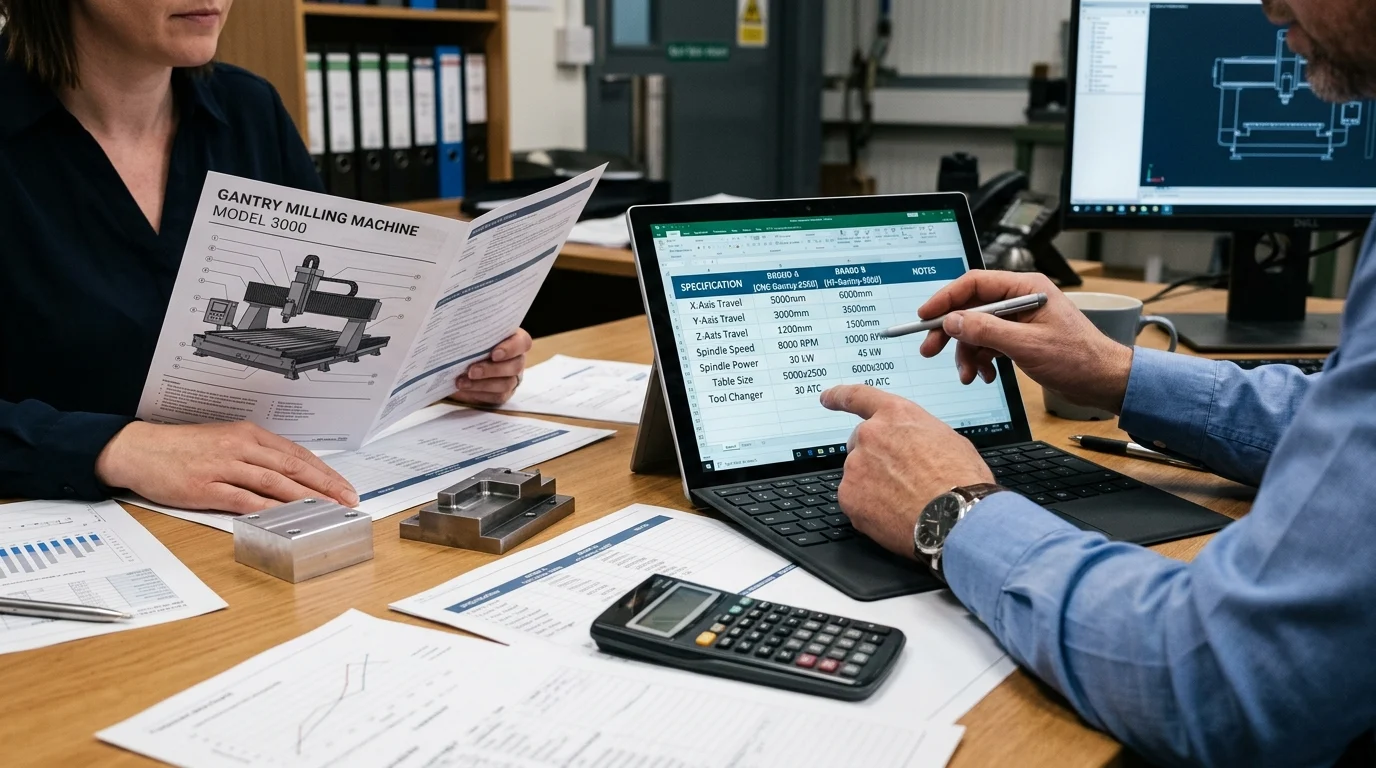
Vyhodnocení CNC portálové frézky vyžaduje důkladnou analýzu specifikací, aby se zajistilo, že zařízení splňuje plánované výrobní požadavky. Specialisté na nákup se musí zaměřit nad rámec základních rozměrů, aby pochopili souhru mezi výkonem vřetena, pohybem os a konstrukčním řešením. Nesoulad v těchto specifikacích může vést k urychlenému opotřebení nástroje, neoptimální povrchové úpravě nebo omezujícím výrobním problémům.
Protože tyto stroje jsou určeny k manipulaci s obrobky o hmotnosti několika tun, je základní konstrukce základny a sloupů stejně důležitá jako elektronické řídicí systémy. Zákazníci musí tyto technické parametry porovnat s jejich nejnáročnějšími případy použití.
Které parametry stroje jsou nejdůležitější
Hlavními parametry určujícími schopnosti stroje jsou pojezdy os X, Y a Z a maximální nosnost stolu. Modely pro vysoké zatížení obvykle nabízejí pojezdy osy X od 2 000 mm do více než 10 000 mm, což umožňuje použití mimořádně dlouhých konstrukčních prvků. Nosnosti stolu je nutné pečlivě zkontrolovat; pro většinu aplikací s formami a zápustkami je dostatečná standardní nosnost 10 000 kg, zatímco pro těžké průmyslové energetické komponenty mohou být vyžadovány stoly s nosností 30 000 kg.
Specifikace vřetena jsou stejně důležité. Kupující si musí vybrat mezi vysokorychlostními vřeteny (např. 12 000 až 24 000 ot./min.) pro hliníkové letecké díly a převodovými vřeteny s vysokým točivým momentem (např. 4 000 až 6 000 ot./min. s výkonem 30 až 45 kW) pro řezání kalené oceli a titanu. Tato volba přímo ovlivňuje všestrannost stroje a doby cyklů.
Jak porovnat konstrukci a typ vodicí dráhy
Volba mezi krabicovými a lineárními vedeními definuje dynamické chování stroje. Krabicové vedení zahrnují pevné kontaktní plochy kov na kov, které poskytují vynikající tlumení a tuhost pro těžké přerušované řezy. Obecně jsou však omezeny na pomalejší rychlosti rychlého posuvu, typicky kolem 10 až 12 m/min.
Naopak, lineární vedení s válečky využívají valivá tělesa k minimalizaci tření, což umožňuje rychlý posuv 24 m/min nebo vyšší. Tato konfigurace je ideální pro vysokorychlostní obrábění a složité 3D konturování, kde dochází k častým rychlým změnám směru. Moderní portálové stroje často používají hybridní přístup, přičemž pro rychlost využívají válečková vedení na osách X a Y a krabicová vedení na ose Z pro udržení tuhosti během hlubokého zapichování.
Která srovnávací kritéria podporují hodnocení
Pro efektivní vyhodnocení různých modelů by týmy pro zadávání zakázek měly používat standardizovanou srovnávací matici. Tento přístup normalizuje technická data napříč nabídkami různých dodavatelů a zdůrazňuje rozdíly mezi standardními a volitelnými funkcemi.
| Kategorie specifikace | Konfigurace krabicové cesty | Konfigurace lineárního vedení | Typická aplikace |
|---|---|---|---|
| Rychlý posuv | 10 – 15 m/min | 20 – 30 m/min | Vysokorychlostní konturování vs. těžké hrubování |
| Tlumení vibrací | Vysoká (vynikající pro tvrdé kovy) | Střední (spoléhá na válečkové prvky) | Titan/Inconel vs. hliník/měkké oceli |
| Frekvence údržby | Vyšší (vyžaduje přesné mazání) | Spodní (utěsněné ložiskové bloky) | Nepřetržité cykly s vysokou zátěží |
| Přesnost polohování | ±0,008 mm / 300 mm | ±0,005 mm / 300 mm | Vysoce přesná výroba forem |
Použitím těchto kritérií mohou kupující přesně sladit mechanický profil stroje se svými specifickými požadavky na tolerance a objemy výroby.
Kde se používají CNC portálové frézky
Nasazení CNC portálových frézek zahrnuje makroprůmyslová odvětví, kde se protínají požadavky na velikost součástek a přesnost. Tyto masivní platformy se nepoužívají pro velkoobjemové soustružení malých dílů, ale spíše pro vysokoobjemovou nízko až střednědobou výrobu, kde může selhání jediného obrobku vést k desítkám tisíc dolarů ve zmetcích.
Pochopení specifických aplikací a požadavků prostředí pomáhá kupujícím konfigurovat volitelné doplňky stroje, jako jsou chladicí systémy, dopravníky třísek a specializované příslušenství vřetena.
Která odvětví pohánějí poptávku
Letecký průmysl je hlavním tahounem poptávky a využívá 5osé portálové frézky k výrobě složitých nosníků křídel a přepážek trupu z masivních hliníkových ingotů. V tomto odvětví je udržení míry vad pod 0,05 % zásadní a vyžaduje stroje s výjimečnou tepelnou stabilitou a objemovou přesností.
Podobně se automobilový sektor spoléhá na tyto stroje pro výrobu velkých lisovacích nástrojů, forem a součástí těžkých užitkových vozidel, jako jsousetrvačníkya klikové hřídele. Energetický sektor také představuje oblast masivního růstu; obrábění nábojů větrných turbín, velkých ventilů a součástí jaderných reaktorů vyžaduje obrovské kapacity stolů a vysoké točivé momenty, které může poskytnout pouze dvousloupová portálová konstrukce.
Jak materiály, geometrie a tolerance ovlivňují výběr
Výběr portálové frézy je silně ovlivněn fyzikálními vlastnostmi cílových materiálů. Obrábění houževnatých slitin, jako je Inconel, kalená nástrojová ocel (HRC 50+) nebo titan, vyžaduje maximální konstrukční tuhost, aby se zabránilo chvění, což diktuje použití krabicových drážek a vřeten poháněných ozubenými koly s vysokým točivým momentem.
Klíčovou roli hraje také geometrie a tolerance. Při výrobě leteckých a kosmických přípravků nebo složitých vstřikovacích forem musí stroj dodržovat přísné tolerance polohování, které se často musí pohybovat v rozmezí ±0,005 mm, s opakovatelností ±0,003 mm napříč masivním pracovním prostorem. Aby toho bylo dosaženo, musí kupující zajistit, aby byl stroj vybaven lineárními pravítky, softwarem pro teplotní kompenzaci a rotačními enkodéry s vysokým rozlišením, které kompenzují fyzické roztahování a smršťování lože stroje během dlouhých řezných cyklů.
Jak posoudit dodavatele CNC portálových frézek
Získávání CNC portálové frézky, zejména na mezinárodních trzích, vyžaduje přísný protokol hodnocení dodavatelů. Kupující si nekupují pouze zařízení, ale vstupují do dlouhodobého partnerství, které bude mít vliv na jejich výrobní kapacity na deset let i déle. Spolupráce s profesionálními zahraničními marketingovými centry, která zastupují renomované čínské továrny, může přinést značné cenové výhody, za předpokladu, že jsou důkladně prověřeny pověření dodavatele.
Zmírňování rizik během fáze zadávání zakázek zajišťuje, že dodaný stroj odpovídá slíbeným technickým specifikacím a že logistické složitosti přepravy těžkých strojů jsou zvládnuty bez nákladných zpoždění.
Co by měly týmy pro zadávání zakázek ověřit
Týmy pro zadávání veřejných zakázek musí ověřit výrobní kapacitu dodavatele, infrastrukturu kontroly kvality a historický objem exportu. Vyžádání dokumentace pro certifikaci ISO 9001 a shodu s normami CE je povinným výchozím bodem. Kupující by si dále měli prověřit dodavatelský řetězec dodavatele, zda obsahuje kritické komponenty; stroje využívající vysoce ceněné CNC řídicí jednotky (např. FANUC, Siemens, Heidenhain) a přesná ložiska (např. SKF, NSK) naznačují závazek ke spolehlivosti.
Je také zásadní ověřit schopnosti dodavatele v oblasti technické podpory. Spolehlivý partner by měl nabídnout komplexní předprodejní konzultace, včetně časových studií a návrhu upínacích přípravků, aby prokázal schopnost stroje zvládnout specifické portfolio obrobků kupujícího.
Jak vyhodnotit minimální objednávku (MOQ), dodací lhůtu, dopravu a instalaci
Vzhledem k rozsahu těchto strojů je minimální objednané množství (MOQ) univerzálně jeden kus. Dodací lhůty jsou však kritickým faktorem při plánování projektu. Standardní konfigurace mohou vyžadovat 90 až 120 dní na montáž a testování, zatímco vysoce přizpůsobené konfigurace5osé modelymůže prodloužit dodací lhůty na 180 dní nebo i více.
Doprava a instalace představují obrovské logistické výzvy. Portálové mlýny musí být demontovány a přepravovány pomocí plochých regálů nebo přepravních kontejnerů s otevřenou střechou. Kupující musí vyhodnotit balicí protokoly dodavatele a zajistit, aby kritické povrchy byly chráněny antikorozními nátěry a vakuově uzavřenými bariérami. Po dodání obvykle instalace a uvedení do provozu trvá dva až čtyři týdny, což vyžaduje jasnou dohodu o tom, zda dodavatel vyšle techniky z výroby, nebo se spoléhá na místní servisní partnery.
Které kontrolní body pro dodržování předpisů a řízení rizik jsou důležité
Aby byla chráněna kapitálová investice, musí smlouvy o zadávání veřejných zakázek obsahovat přísné kontrolní body pro dodržování předpisů a řízení rizik. Před odesláním by měla být provedena povinná přejímací zkouška ve výrobě (FAT), která vyžaduje, aby stroj provedl zkušební řez na vzorku obrobku, aby se ověřila házivost vřetena (obvykle <0,002 mm) a geometrická přesnost.
| Kritérium hodnocení | Referenční standard | Potenciální varovný signál |
|---|---|---|
| Certifikace kvality | ISO 9001, značka CE | Neověřitelné nebo prošlé certifikáty |
| Sledovatelnost komponent | Globální značky Tier-1 (řídicí jednotky, vodicí lišty) | Neznačková nebo proprietární generická elektronika |
| Akceptační testování | Zdokumentované hodnoty FAT a SAT s laserovou kalibrací | Odmítnutí povolit kontrolu třetí stranou před odesláním |
| Záruční podmínky | 12–24 měsíců na díly a práci | Nejasné doložky týkající se mezinárodního pokrytí služeb |
Po provedení FAT (Fat Acceptance Test) proběhne v závodě kupujícího přejímací zkouška (SAT), která zajistí, že stroj během přepravy netrpěl problémy se seřízením. Stanovení jasných platebních podmínek vázaných na tyto milníky – například 30% záloha, 60% po FAT a 10% po SAT – poskytuje nezbytnou finanční páku.
Jak vybrat správnou CNC portálovou frézku
Pro zvládnutí konečného procesu výběru CNC portálové frézky je nutné sladit technické požadavky s komerční realitou. Cílem je najít řešení, které nejen splňuje okamžité výrobní tolerance, ale také nabízí škálovatelnost a odolnost potřebnou pro budoucí výrobní požadavky.
Strukturováním nákupního procesu prostřednictvím formalizovaného hodnotícího rámce mohou týmy pro zadávání zakázek objektivně porovnávat konkurenční nabídky a jít nad rámec základního oceňování, aby pochopily celkové náklady na vlastnictví (TCO).
Jaký postup nákupu krok za krokem dodržovat
Proces nákupu by měl začít komplexní interní analýzou potřeb, která definuje maximální rozsah obrobku, tvrdost materiálu a požadovanou propustnost. Tato data tvoří základ žádosti o nabídku (RFP) distribuované ověřeným dodavatelům. Jakmile jsou nabídky obdrženy, týmy by měly provést technické porovnání, aby se zajistilo, že všechny nabídky zahrnují ekvivalentní možnosti, jako je chlazení skrz vřeteno (TSC), dotykové sondy pro nástroje a systémy pro správu třísek.
Po technické kontrole by si kupující měli vyžádat živé ukázky nebo video ověření podobných strojů v provozu. Poslední kroky zahrnují vyjednání obchodní smlouvy, finalizaci protokolů FAT/SAT a koordinaci přípravy staveniště, která často zahrnuje lití specializovaných betonových základů pro podporu obrovské hmotnosti a dynamického zatížení portálového systému.
Jak porovnat nabídky dodavatelů a poprodejní podporu
Porovnání nabídek dodavatelů vyžaduje kritický pohled na poprodejní podporu a struktury záruk.
Klíčové poznatky
- Velkoobchodní dodávky a důsledky pro dodavatelský řetězec pro CNC portálové frézky
- Specifikace, shoda s předpisy a obchodní podmínky, které by si kupující měli ověřit
- Praktická doporučení pro distributory a nákupní týmy
Často kladené otázky
Jaká je hlavní výhoda CNC portálové frézky?
Obrábí velké a těžké díly s vyšší tuhostí a nižšími vibracemi, což pomáhá udržovat přesnost při hlubokých řezech a snižuje nutnost vícenásobného nastavení.
Která odvětví nejvíce těží z CNC portálových frézek?
Výrobci automobilového, leteckého a kosmického průmyslu, forem, energetiky a těžkých strojů těží nejvíce z obrábění nadrozměrných součástí nebo mnohatunových obrobků.
Jaké specifikace by si měli kupující nejdříve porovnat?
Začněte s posuvem X/Y/Z, zatížením stolu, typem vřetena, výkonem vřetena a konstrukcí vedení. Přizpůsobte je svým největším dílům a nejtvrdším materiálům.
Mám zvolit krabicové nebo lineární vedení?
Pro náročné, přerušované řezání a maximální tlumení zvolte krabicové vedení. Pro rychlejší pohyb, vyšší rychlost obrábění a vyšší produktivitu při lehčích řezech zvolte lineární vedení.
Proč zvážit OTURN Machinery pro portálové frézování?
Společnost OTURN nabízí cenově výhodná CNC portálová a obráběcí řešení z čínských skupin továren s konfigurační podporou, širokým výběrem strojů a servisní asistencí v zahraničí.
Čas zveřejnění: 16. dubna 2026